Guia do Processo de Fusão Seletiva a Laser (SLM) de Metais
A tecnologia SLM utiliza um laser de alta potência para fundir pó metálico em peças de alta densidade. Para garantir o sucesso da fabricação e o cumprimento dos prazos, avalie as seguintes características físicas e diretrizes de design antes de efetuar o seu pedido.
[01]Capacidades do equipamento e propriedades mecânicas dos materiais
Limites de fabricação, tolerâncias padrão e indicadores de propriedades físicas dos materiais
Propriedades do material
| Material | Densidade (g/cm³) | Limite de escoamento (MPa) | Resistência à tração (MPa) | Alongamento (%) | Dureza | Condutividade térmica | Condutividade elétrica | Resistividade elétrica |
|---|---|---|---|---|---|---|---|---|
| Aço Inoxidável 316L | 7.8 | 510±100520±100 | 700±100720±50 | 35±1032±10 | 93±3 HRB90±5 HRB | - | - | - |
| Alumínio AlSi10Mg | 2.7 | 240±50210±50 | 440±50320±50 | 6±38±3 | 69±3 HRB63±3 HRB | - | - | - |
| Alumínio 6061 | 2.7 | 202±40250±20 | 260±40300±20 | 14±510±5 | 90±10 HRB120±30 HRB | - | - | - |
| Aço de Endurecimento por Precipitação 17-4PH | 7.8 | 560±1001100±100 | 900±1001300±100 | ≤21≤12.5 | 94±3 HRB41±3 HRC | - | - | - |
| Liga de Titânio TC4 (Ti6Al4V) | 4.5 | 1050±50950±50 | 1230±501015±50 | 7±313±3 | 38±2 HRC35±2 HRC | - | - | - |
| Titânio Puro TA1 | 4.51 | ≥250950±50 | ≥3501015±50 | ≥3013±3 | 38±2 HRC35±2 HRC | - | - | - |
| Aço para Ferramentas 1.2709/18Ni300/MS1 | 8 | 1050±100≥1862 | 1200±100≥1930 | 12±44±2 | 33-39 HRC48-56 HRC | - | - | - |
| Superliga Inconel 718/GH4169 | 8.24 | 770±801150±100 | 1080±801400±100 | 25±318±5 | 30±3 HRC45±3 HRC | - | - | - |
| Cobre Cu | 8.92 | 165- | 240- | 30- | 115 HV- | 365 W/(m·K) | 96% IACS | 1.8 μΩ·cm |
| Liga de cobre CuCrZr | 8.92 | ≥330- | ≥250- | ≥20- | -- | - | - | - |
Normas de tolerância dimensional de impressão
[02]Riscos de impressão e estratégias de mitigação (com imagens)
Problemas físicos comuns e soluções de mitigação por CAD
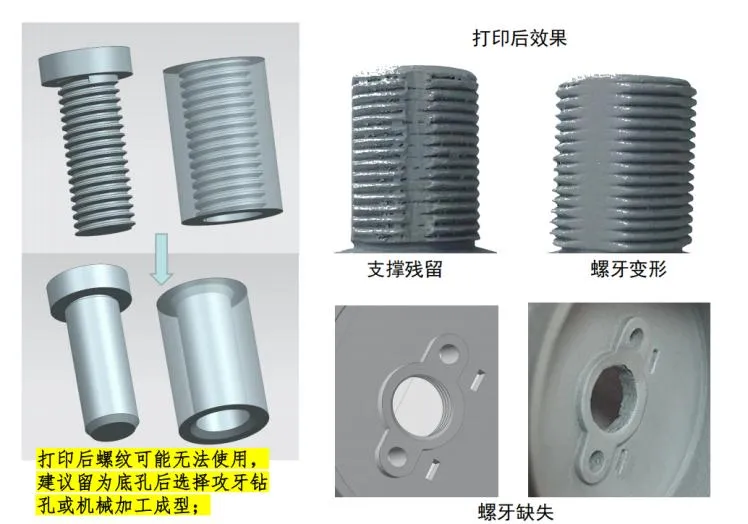
Impressão de Estruturas Roscadas (Roscas Internas e Externas)
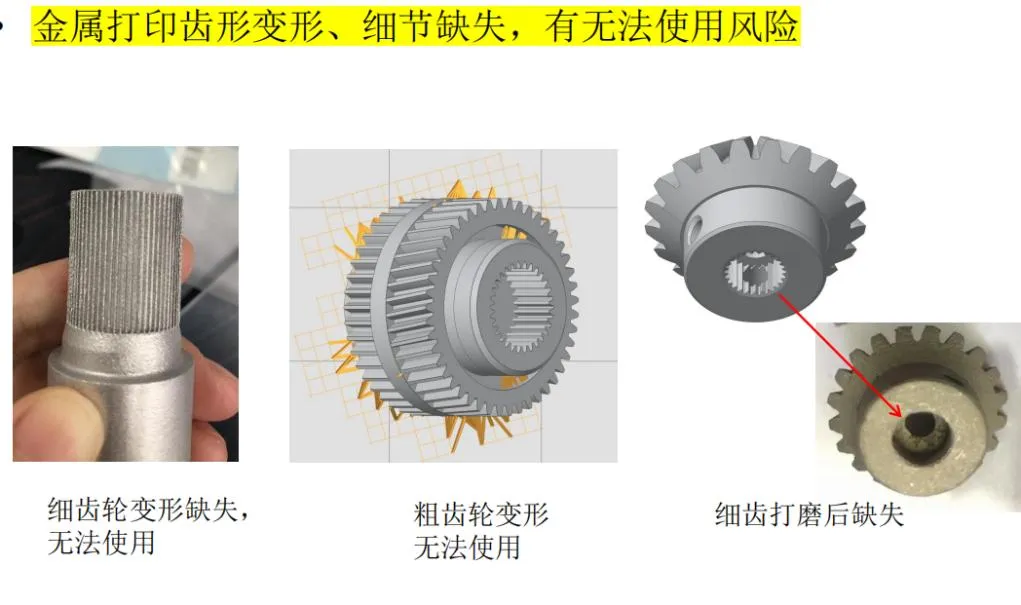
Estruturas de Engrenagens / Dentes
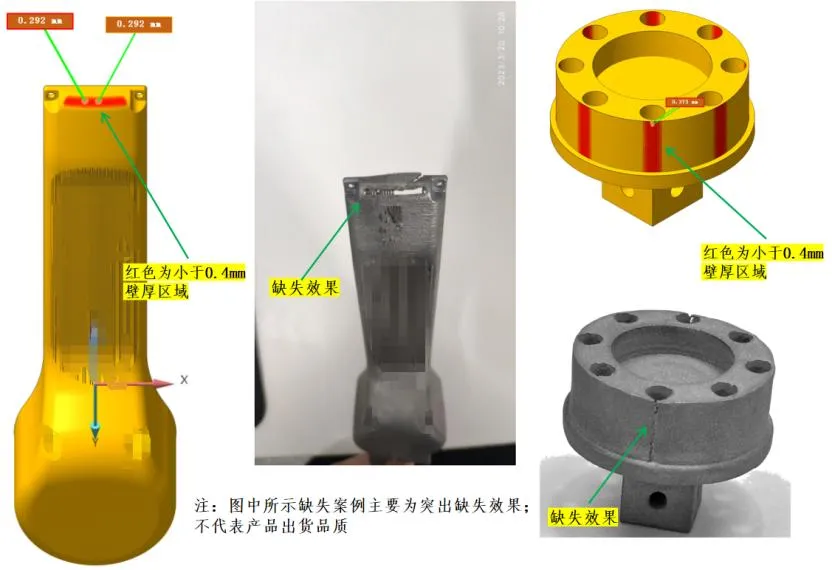
Limites de Paredes Finas (Espessura ≤ 0,5 mm)
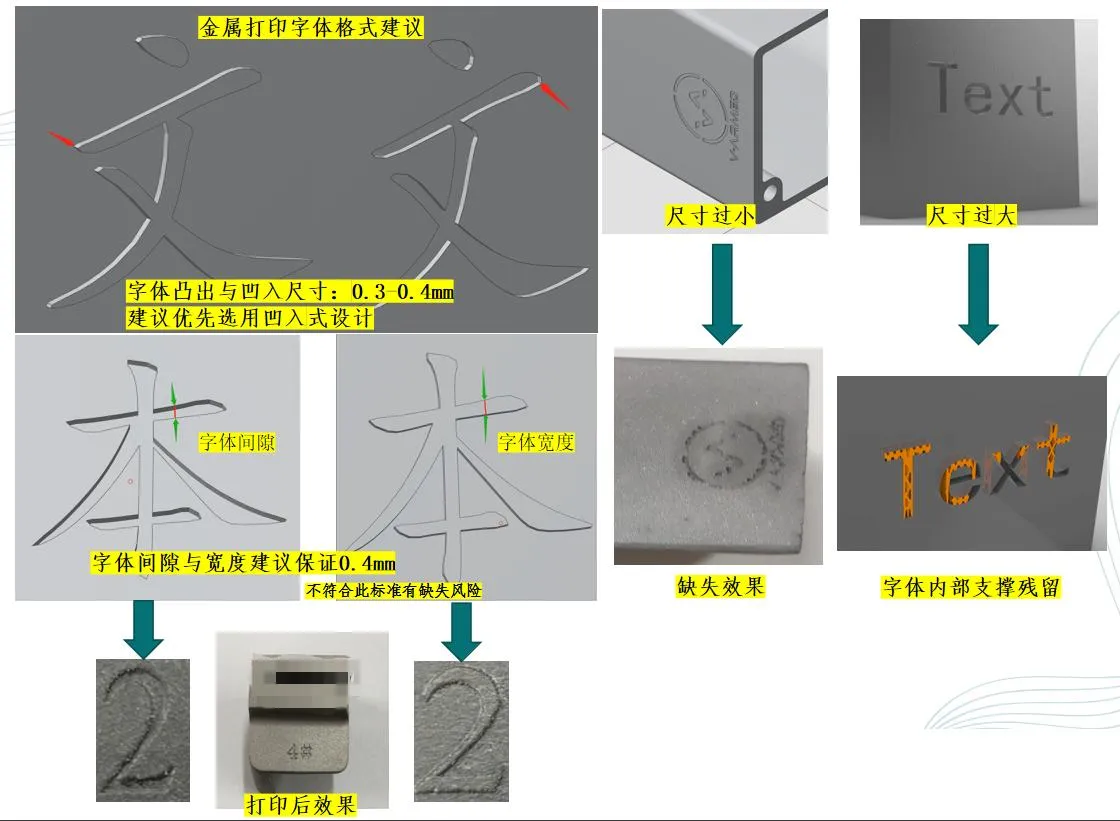
Textos e Detalhes Finos (Tamanho do Detalhe ≤ 0,3 mm)
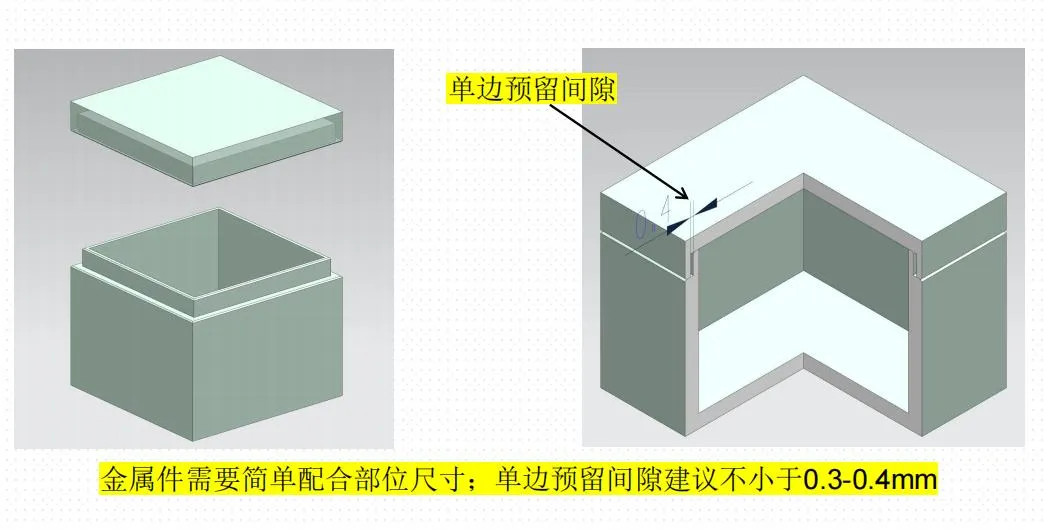
Folga de Montagem para Conjuntos
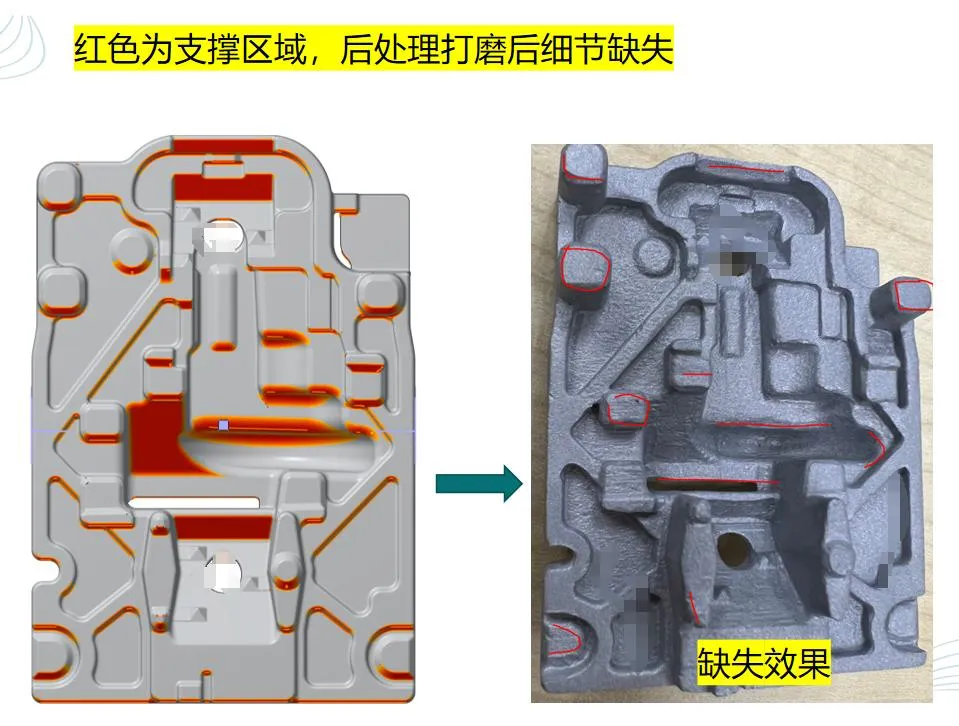
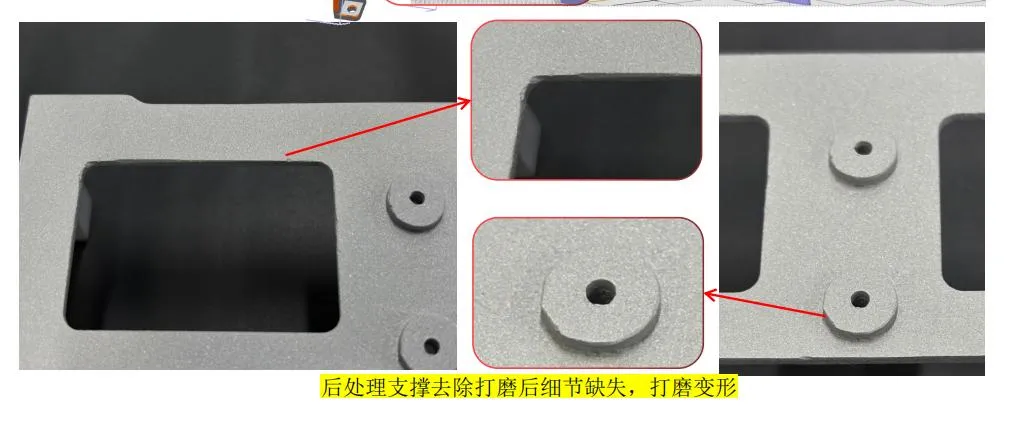
Superfícies de Suporte e Rugosidade da Superfície Inferior
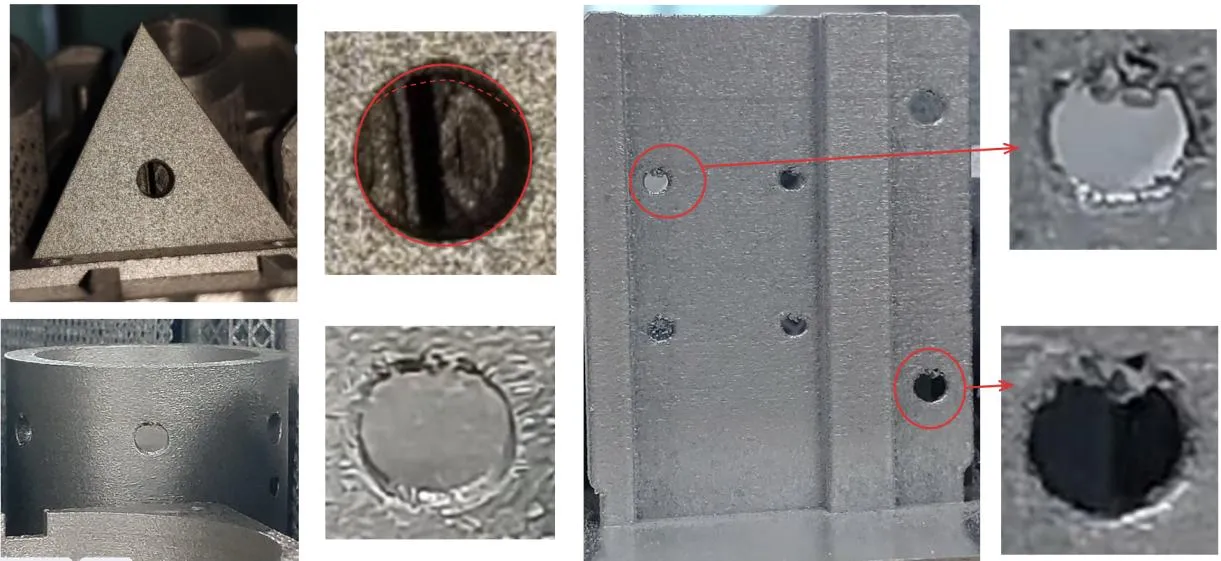
Deformação de Furos e Escória nas Paredes
Resíduos de Pó em Cavidades Fechadas
Resíduos de Suporte em Ranhuras Profundas / Canais Internos
Notas sobre a Microestrutura de Arestas
[03]Guia de design para manufatura aditiva (DfAM)
Normas de design CAD alinhadas com as características de corte e suporte do banho de fusão
Especificação 01. Ângulos em Balanço e Autossustentação
Ângulo ≥ 45°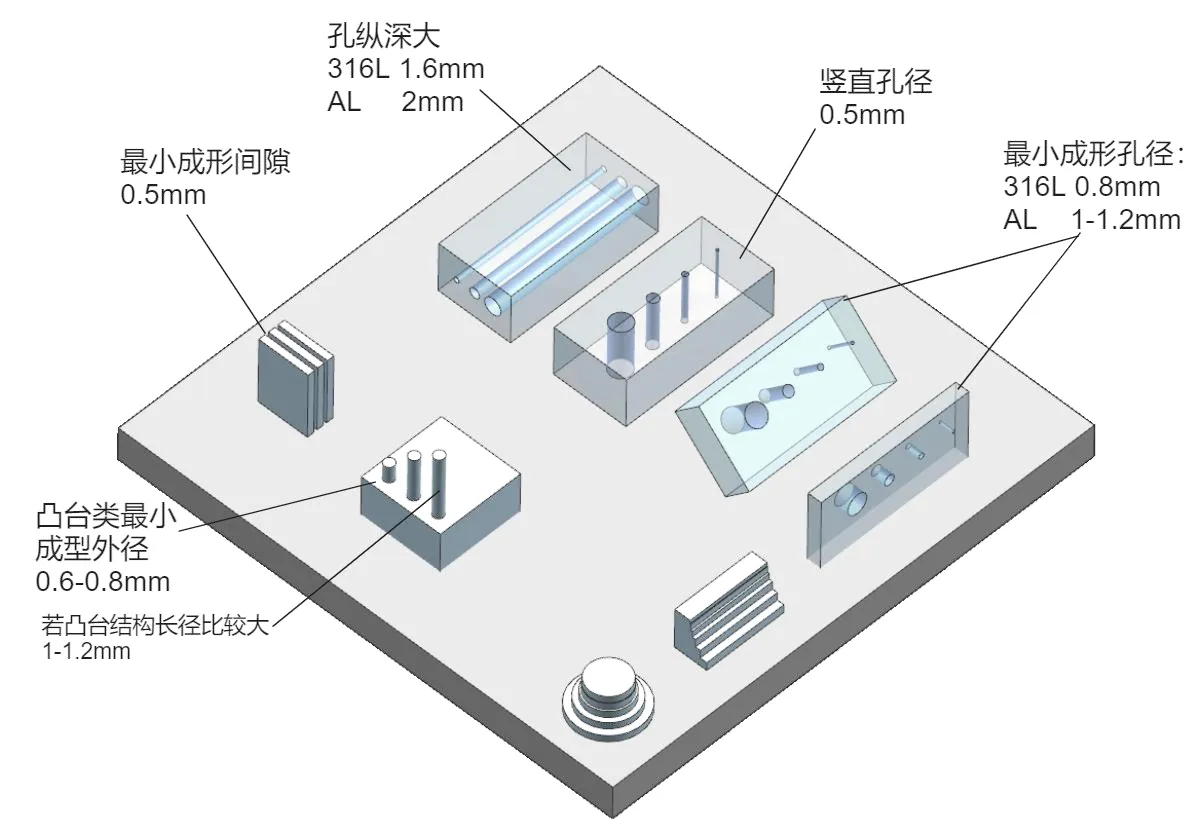
Especificação 02. Canais e Cavidades Fechadas com Saída de Pó
Diâmetro do furo ≥ 2,0 mm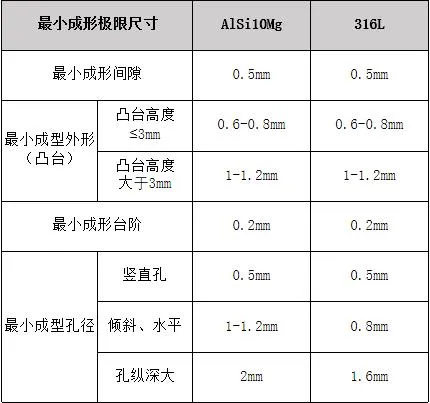
Guia do Processo SLA (Alta Precisão)
A tecnologia SLA utiliza um laser UV para curar camada por camada a resina fotopolímera líquida, proporcionando um acabamento superficial e uma precisão extremamente elevados. Ideal para protótipos estéticos, modelos de validação e peças com detalhes finos.
[01]Capacidades do equipamento e propriedades mecânicas dos materiais
Limites de fabricação, tolerâncias padrão e indicadores de propriedades físicas dos materiais
Propriedades do material
| Material | Densidade (g/cm³) | Temperatura de deflexão térmica (°C) | Limite de escoamento (MPa) | Resistência à tração (MPa) | Resistência à flexão (MPa) | Módulo de elasticidade (MPa) | Alongamento (%) | Dureza (Shore D) |
|---|---|---|---|---|---|---|---|---|
| Resina Branca Universal Tipo ABS (8000) | 1.15 | 46 | 42 - 48 | 35 | 67 | 2370 - 2650 | 6 - 9 | 79 Shore D |
| Resina de Alta Tenacidade Resistente a Impactos (Somos) | 1.18 | - | 45 - 52 | 38 - 42 | - | - | 18 - 25 | 82 - 86 Shore D |
| Resina Completamente Transparente (9400) | 1.12 | - | 38 - 45 | 32 - 36 | - | - | 8 - 12 | 78 - 82 Shore D |
| Resina de Alta Temperatura | 1.21 | 70 | 55 - 65 | 48 - 55 | - | - | 3 - 6 | 85 - 88 Shore D |
Normas de tolerância dimensional de impressão
[02]Riscos de impressão e estratégias de mitigação (com imagens)
Problemas físicos comuns e soluções de mitigação por CAD
Risco de Empenamento em Placas Finas Grandes
Acumulação de Líquido em Furos Cegos / Cavidades
[03]Guia de design para manufatura aditiva (DfAM)
Normas de design CAD alinhadas com as características de corte e suporte do banho de fusão
Especificação 01. Estruturas em Balanço e Colocação de Suportes
Ângulo ≥ 30°Guia do Processo de Sinterização Seletiva a Laser de Nylon SLS
A tecnologia SLS sinteriza pó de nylon utilizando um laser CO₂. Não requer estruturas de suporte físicas, oferece excelente tenacidade mecânica e durabilidade, sendo a escolha preferencial para peças funcionais de pequenos lotes.
[01]Capacidades do equipamento e propriedades mecânicas dos materiais
Limites de fabricação, tolerâncias padrão e indicadores de propriedades físicas dos materiais
Propriedades do material
| Material | Densidade (g/cm³) | Temperatura de deflexão térmica (°C) | Limite de escoamento (MPa) | Resistência à tração (MPa) | Resistência à flexão (MPa) | Módulo de tração (MPa) | Módulo de flexão (MPa) | Alongamento (%) | Dureza | Impacto Izod entalhado (kJ/m²) |
|---|---|---|---|---|---|---|---|---|---|---|
| Nylon Branco PA12 | 0.95 | 126 | 48 - 54 | 32 | 71 | - | 2241 | 5 - 8 | 75 Shore D | 29 |
| Nylon reforçado com fibra de vidro (PA12 GF30) | 1.26 | 160 | 65 - 75 | 44 | 68 | 3500 - 7800 | 2415 | 5 | 82 Shore D | 4.13 |
| Elastómero Flexível TPU | 1.10 | - | 15 - 25 | N/A | - | - | - | 250 - 350 | 85 - 90 Shore A | - |
Normas de tolerância dimensional de impressão
[02]Riscos de impressão e estratégias de mitigação (com imagens)
Problemas físicos comuns e soluções de mitigação por CAD
Eliminação de Pó em Cavidades sem Suporte
Empenamento em Superfícies Planas Grandes
[03]Guia de design para manufatura aditiva (DfAM)
Normas de design CAD alinhadas com as características de corte e suporte do banho de fusão
Especificação 01. Geometria Autossustentável e Design de Folgas
Folga ≥ 0,5 mm