Handleiding voor het selectief lasersmelten (SLM) van metalen
SLM-technologie gebruikt een krachtige laser om metaalpoeder te smelten tot zeer dichte onderdelen. Om productiesucces en tijdige levering te garanderen, evalueer de volgende fysieke kenmerken en ontwerprichtlijnen voordat u uw bestelling plaatst.
[01]Apparatuurcapaciteiten en mechanische materiaaleigenschappen
Productielimieten, standaardtoleranties en fysieke materiaaleigenschappen
Materiaaleigenschappen
| Materiaal | Dichtheid (g/cm³) | Vloeigrens (MPa) | Treksterkte (MPa) | Rek (%) | Hardheid | Thermische geleidbaarheid | Elektrische geleidbaarheid | Elektrische weerstand |
|---|---|---|---|---|---|---|---|---|
| Roestvrij staal 316L | 7.8 | 510±100520±100 | 700±100720±50 | 35±1032±10 | 93±3 HRB90±5 HRB | - | - | - |
| Aluminium AlSi10Mg | 2.7 | 240±50210±50 | 440±50320±50 | 6±38±3 | 69±3 HRB63±3 HRB | - | - | - |
| Aluminium 6061 | 2.7 | 202±40250±20 | 260±40300±20 | 14±510±5 | 90±10 HRB120±30 HRB | - | - | - |
| Neerslaghardend staal 17-4PH | 7.8 | 560±1001100±100 | 900±1001300±100 | ≤21≤12.5 | 94±3 HRB41±3 HRC | - | - | - |
| Titaniumlegering TC4 (Ti6Al4V) | 4.5 | 1050±50950±50 | 1230±501015±50 | 7±313±3 | 38±2 HRC35±2 HRC | - | - | - |
| Zuiver titanium TA1 | 4.51 | ≥250950±50 | ≥3501015±50 | ≥3013±3 | 38±2 HRC35±2 HRC | - | - | - |
| Gereedschapsstaal 1.2709/18Ni300/MS1 | 8 | 1050±100≥1862 | 1200±100≥1930 | 12±44±2 | 33-39 HRC48-56 HRC | - | - | - |
| Superlegering Inconel 718/GH4169 | 8.24 | 770±801150±100 | 1080±801400±100 | 25±318±5 | 30±3 HRC45±3 HRC | - | - | - |
| Koper Cu | 8.92 | 165- | 240- | 30- | 115 HV- | 365 W/(m·K) | 96% IACS | 1.8 μΩ·cm |
| Koperlegering CuCrZr | 8.92 | ≥330- | ≥250- | ≥20- | -- | - | - | - |
Tolerantienormen voor printafmetingen
[02]Printrisico's en mitigatiestrategieën (met afbeeldingen)
Veelvoorkomende fysieke problemen en CAD-mitigatieoplossingen
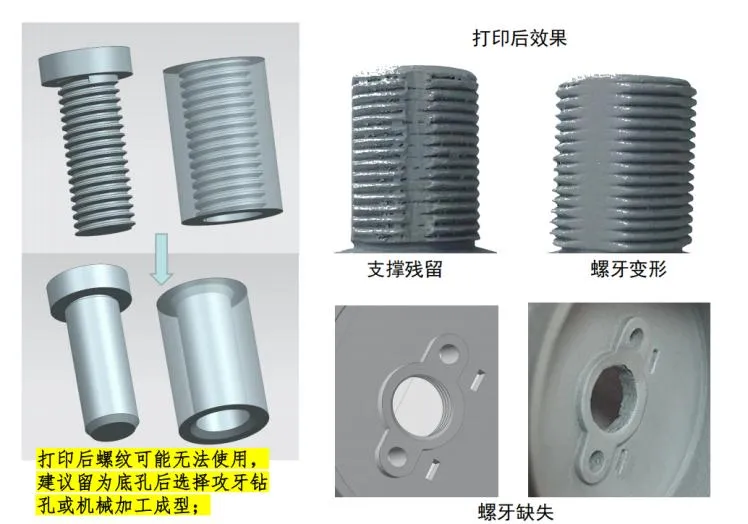
Printen van schroefdraadstructuren (inwendig en uitwendig)
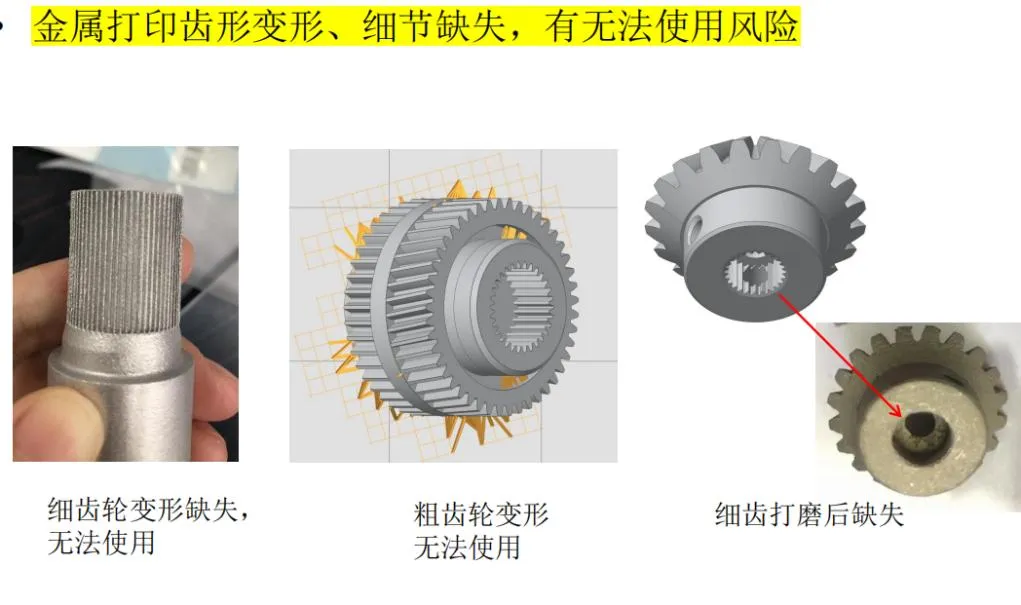
Tandwiel- / tandstructuren
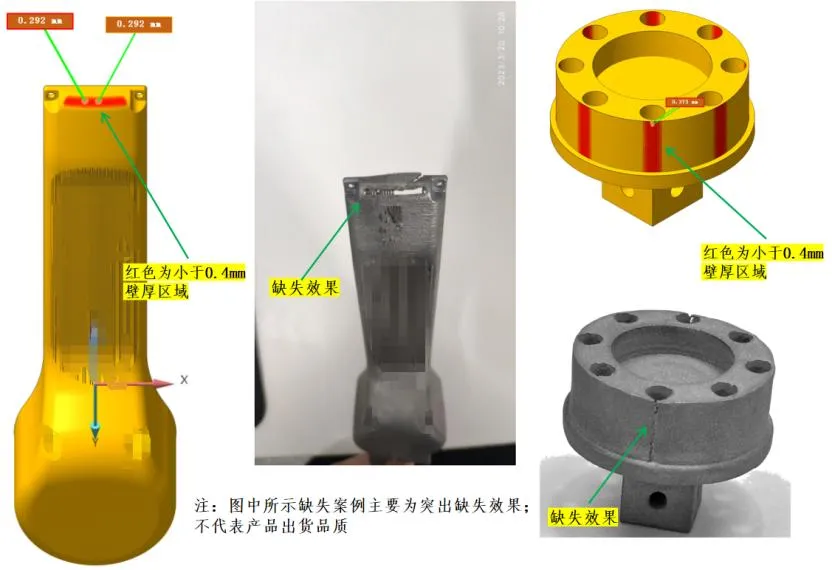
Limieten voor dunne wanden (wanddikte ≤ 0,5 mm)
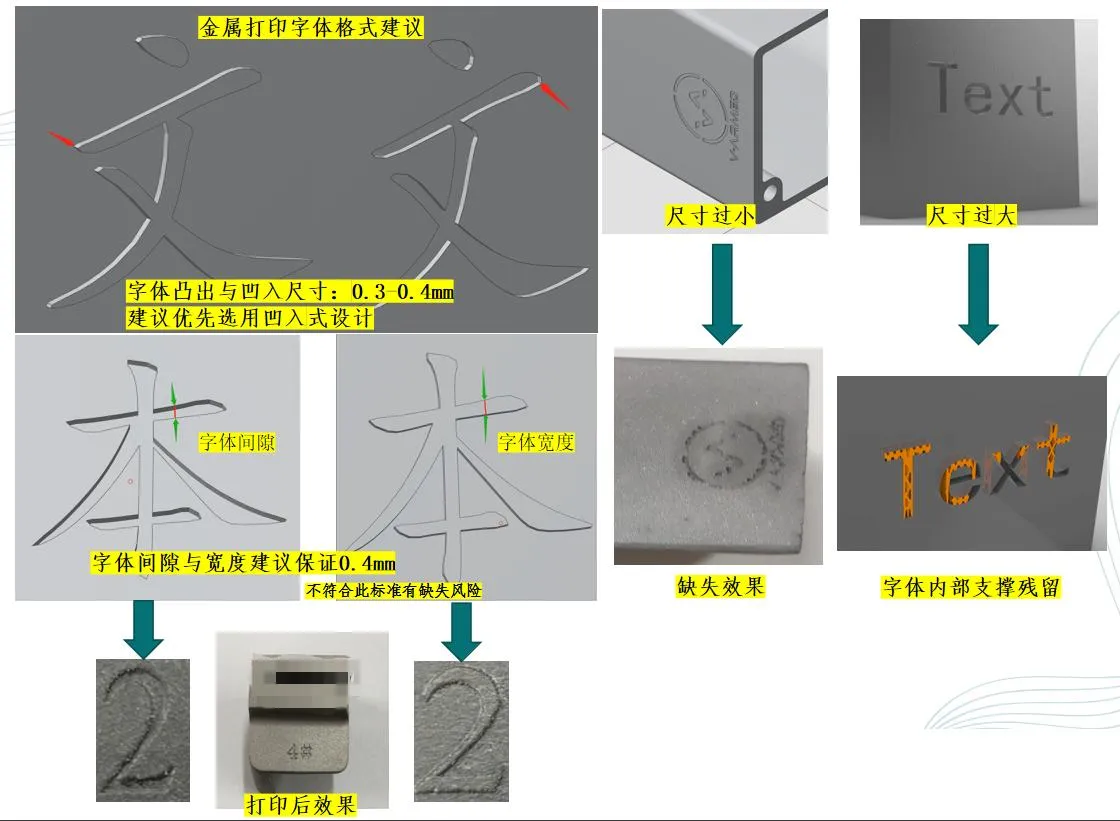
Tekst en fijne details (detailgrootte ≤ 0,3 mm)
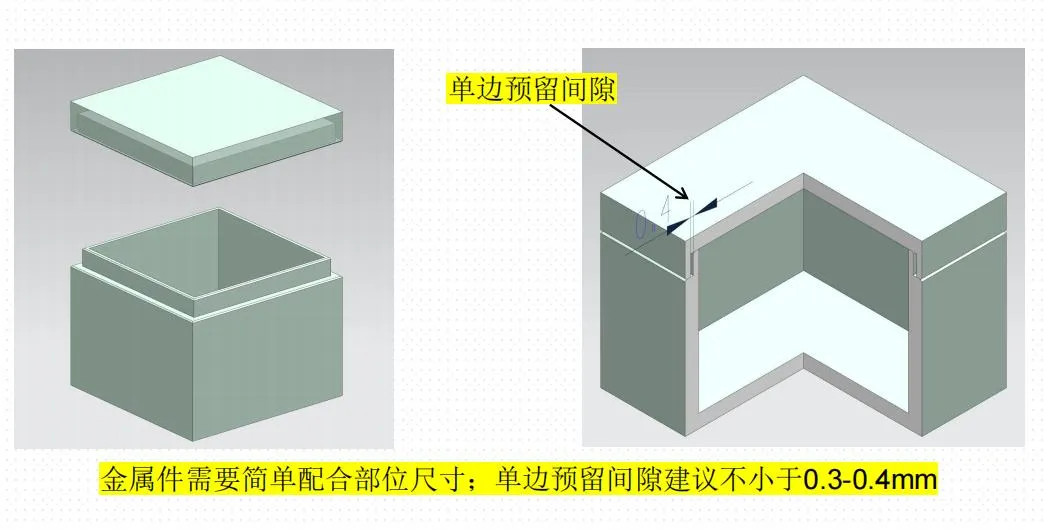
Montagespel voor samenstellingen
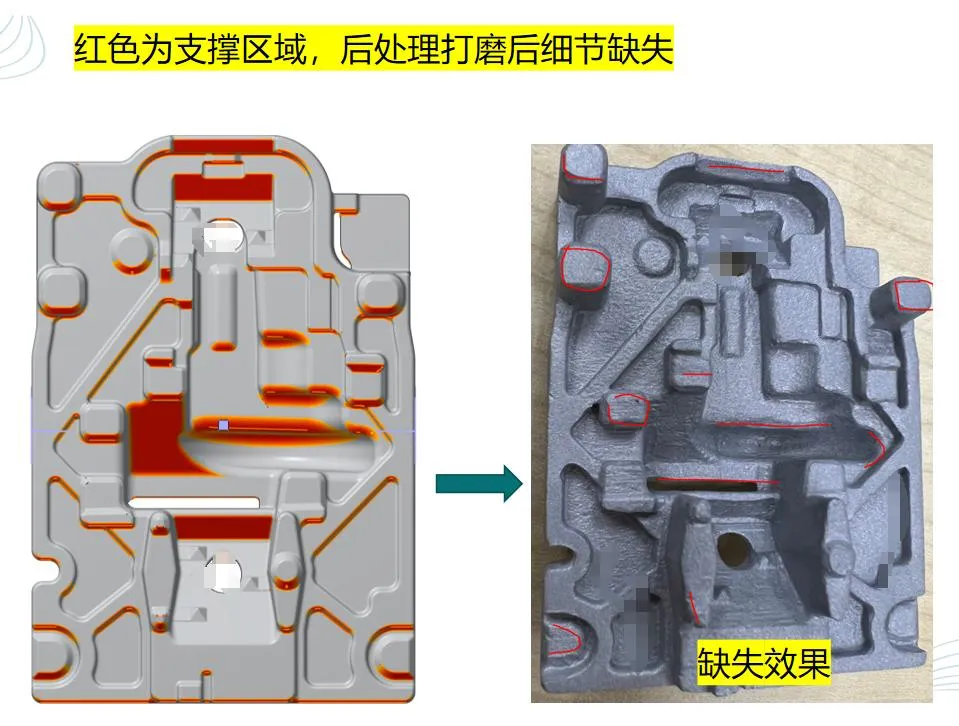
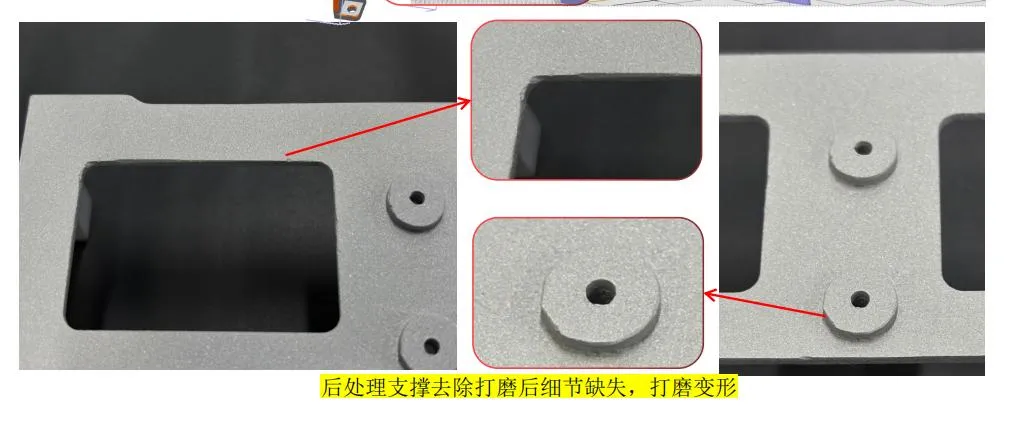
Ondersteuningsoppervlakken en ruwheid van het ondervlak
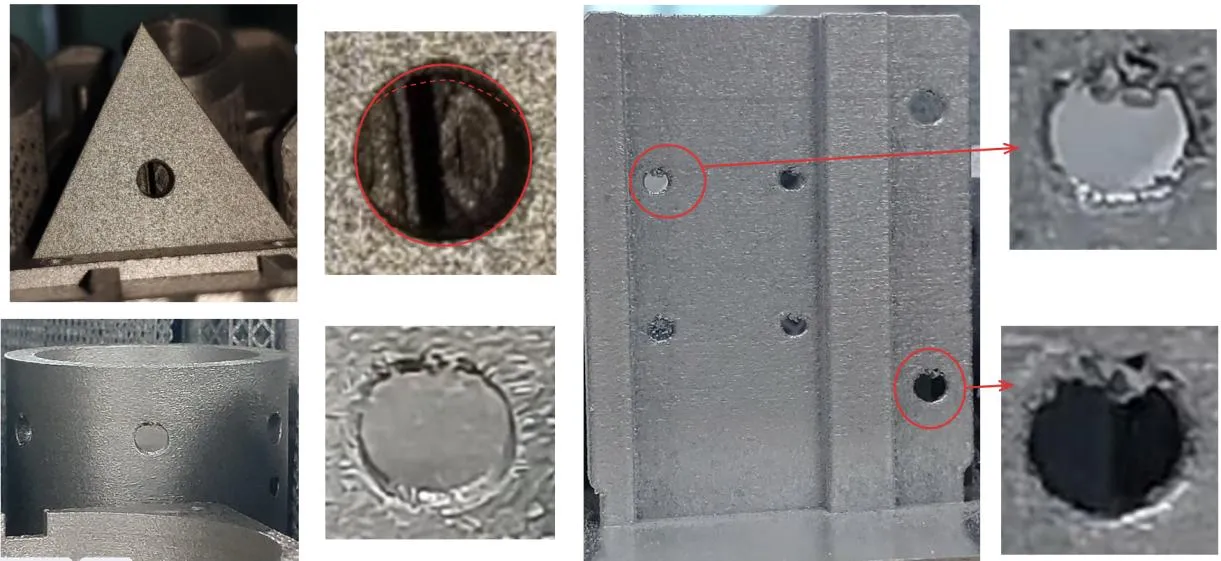
Vervorming van gaten en slak op de wanden
Poederresten in gesloten holtes
Ondersteuningsresten in diepe sleuven / interne kanalen
Opmerkingen over microrandstructuur
[03]Ontwerprichtlijnen voor additieve productie (DfAM)
CAD-ontwerpstandaarden die zijn afgestemd op de kenmerken van slicen en smeltbadondersteuning
Specificatie 01. Overhang en zelfdragende hoeken
Hoek ≥ 45°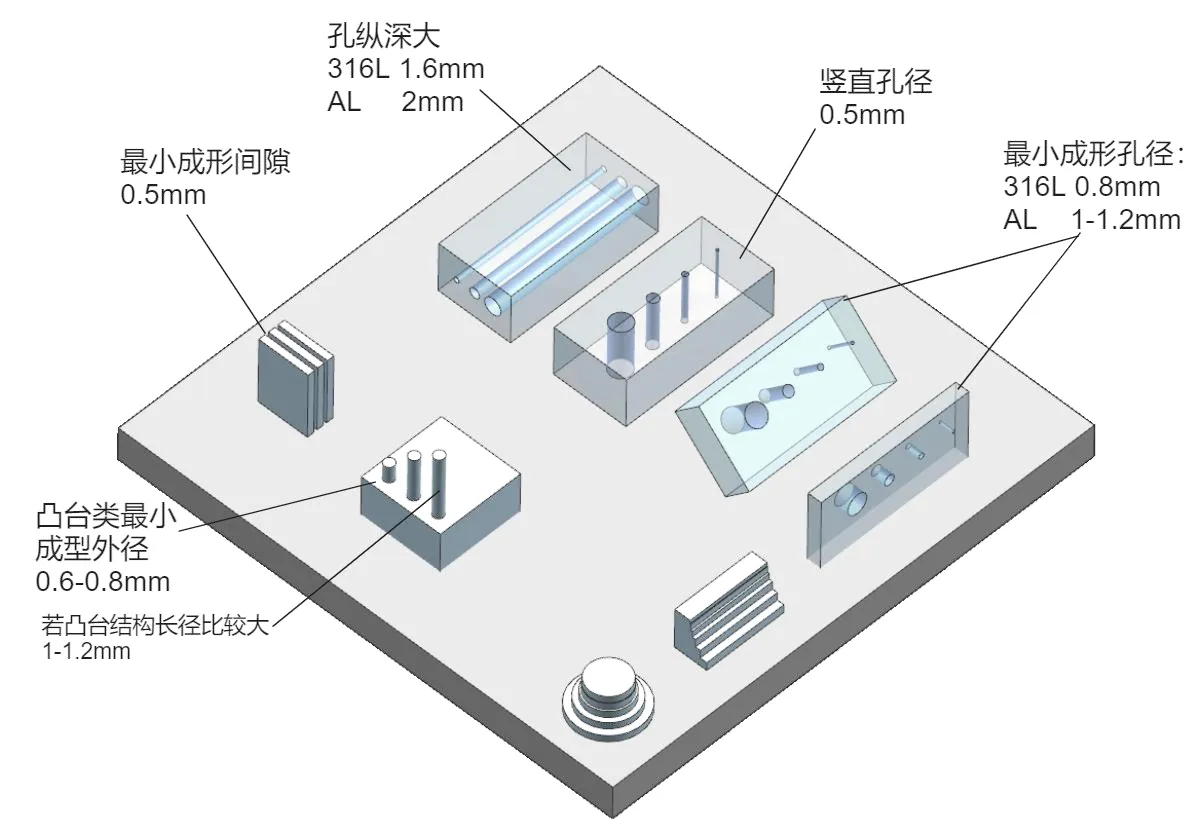
Specificatie 02. Kanalen en poederafvoerende gesloten holtes
Gatdiameter ≥ 2,0 mm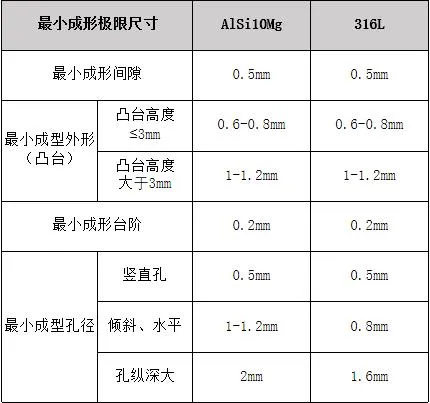
Handleiding voor SLA-fotopolymeer (hoge precisie)
SLA-technologie gebruikt een UV-laser om vloeibare fotopolymeerhars laag voor laag uit te harden, met een extreem hoge oppervlakteafwerking en precisie. Ideaal voor esthetische prototypes, validatiemodellen en onderdelen met fijne details.
[01]Apparatuurcapaciteiten en mechanische materiaaleigenschappen
Productielimieten, standaardtoleranties en fysieke materiaaleigenschappen
Materiaaleigenschappen
| Materiaal | Dichtheid (g/cm³) | Warmtevervormingstemperatuur (°C) | Vloeigrens (MPa) | Treksterkte (MPa) | Buigsterkte (MPa) | Elasticiteitsmodulus (MPa) | Rek (%) | Hardheid (Shore D) |
|---|---|---|---|---|---|---|---|---|
| Witte universele ABS-achtige hars (8000) | 1.15 | 46 | 42 - 48 | 35 | 67 | 2370 - 2650 | 6 - 9 | 79 Shore D |
| Taai slagvast hars (Somos) | 1.18 | - | 45 - 52 | 38 - 42 | - | - | 18 - 25 | 82 - 86 Shore D |
| Volledig transparante hars (9400) | 1.12 | - | 38 - 45 | 32 - 36 | - | - | 8 - 12 | 78 - 82 Shore D |
| Hogetemperatuurhars | 1.21 | 70 | 55 - 65 | 48 - 55 | - | - | 3 - 6 | 85 - 88 Shore D |
Tolerantienormen voor printafmetingen
[02]Printrisico's en mitigatiestrategieën (met afbeeldingen)
Veelvoorkomende fysieke problemen en CAD-mitigatieoplossingen
Risico op kromtrekken bij grote dunne platen
Vloeistofinsluiting in blinde gaten / holtes
[03]Ontwerprichtlijnen voor additieve productie (DfAM)
CAD-ontwerpstandaarden die zijn afgestemd op de kenmerken van slicen en smeltbadondersteuning
Specificatie 01. Overhangstructuren en plaatsing van ondersteuningen
Hoek ≥ 30°Handleiding voor SLS-nylon selectief lasersinteren
SLS-technologie sintert nylonpoeder met behulp van een CO₂-laser. Het vereist geen fysieke ondersteuningsstructuren, biedt uitstekende mechanische taaiheid en duurzaamheid, en is de eerste keuze voor functionele onderdelen in kleine series.
[01]Apparatuurcapaciteiten en mechanische materiaaleigenschappen
Productielimieten, standaardtoleranties en fysieke materiaaleigenschappen
Materiaaleigenschappen
| Materiaal | Dichtheid (g/cm³) | Warmtevervormingstemperatuur (°C) | Vloeigrens (MPa) | Treksterkte (MPa) | Buigsterkte (MPa) | Trekmodulus (MPa) | Buigmodulus (MPa) | Rek (%) | Hardheid | Gekerfde Izod-slagsterkte (kJ/m²) |
|---|---|---|---|---|---|---|---|---|---|---|
| PA12 wit nylon | 0.95 | 126 | 48 - 54 | 32 | 71 | - | 2241 | 5 - 8 | 75 Shore D | 29 |
| Glasvezelversterkt nylon (PA12 GF30) | 1.26 | 160 | 65 - 75 | 44 | 68 | 3500 - 7800 | 2415 | 5 | 82 Shore D | 4.13 |
| TPU flexibel elastomeer | 1.10 | - | 15 - 25 | N/A | - | - | - | 250 - 350 | 85 - 90 Shore A | - |
Tolerantienormen voor printafmetingen
[02]Printrisico's en mitigatiestrategieën (met afbeeldingen)
Veelvoorkomende fysieke problemen en CAD-mitigatieoplossingen
Poederverwijdering in holtes zonder ondersteuning
Kromtrekken op grote platte oppervlakken
[03]Ontwerprichtlijnen voor additieve productie (DfAM)
CAD-ontwerpstandaarden die zijn afgestemd op de kenmerken van slicen en smeltbadondersteuning
Specificatie 01. Zelfdragende geometrie en spelingontwerp
Speling ≥ 0,5 mm