ゾルックスAMZoLux AM
リアルタイム選定データベース v1.1
選択的レーザー溶融
金属選択的レーザー溶融 (SLM) プロセスガイド
選択的レーザー溶融(SLM)技術は、高出力レーザーを使用して金属粉末を溶融し、高密度の部品を成形します。製造の成功率と納期を確保するため、ご注文前に以下の物理的特性と設計ガイドラインをご評価ください。
[01]設備能力と材料力学特性
加工限界、標準公差、材料物性指標
最大造形サイズ(単体)
400 × 350 × 350 mm
標準表面粗さ
Ra 10 ~ Ra 12
下面は上面より 2〜3 グレード粗い
標準納品状態
手動サポート除去 + 80# サンドブラスト
オプション:ファインサンドブラスト / CNC仕上げ
成形密度
≥ 99.5 %
鍛造材に近い機械的特性
材料特性
状態モード:
| 材料名 | 密度 (g/cm³) | 降伏点 (MPa) | 引張強さ (MPa) | 伸び (%) | 硬さ | 熱伝導率 | 電気伝導率 | 電気抵抗率 |
|---|---|---|---|---|---|---|---|---|
| ステンレス鋼 316L | 7.8 | 510±100520±100 | 700±100720±50 | 35±1032±10 | 93±3 HRB90±5 HRB | - | - | - |
| アルミニウム AlSi10Mg | 2.7 | 240±50210±50 | 440±50320±50 | 6±38±3 | 69±3 HRB63±3 HRB | - | - | - |
| アルミニウム 6061 | 2.7 | 202±40250±20 | 260±40300±20 | 14±510±5 | 90±10 HRB120±30 HRB | - | - | - |
| 析出硬化鋼 17-4PH | 7.8 | 560±1001100±100 | 900±1001300±100 | ≤21≤12.5 | 94±3 HRB41±3 HRC | - | - | - |
| チタン合金 TC4 (Ti6Al4V) | 4.5 | 1050±50950±50 | 1230±501015±50 | 7±313±3 | 38±2 HRC35±2 HRC | - | - | - |
| 純チタン TA1 | 4.51 | ≥250950±50 | ≥3501015±50 | ≥3013±3 | 38±2 HRC35±2 HRC | - | - | - |
| 工具鋼 1.2709/18Ni300/MS1 | 8 | 1050±100≥1862 | 1200±100≥1930 | 12±44±2 | 33-39 HRC48-56 HRC | - | - | - |
| 耐熱合金 Inconel 718/GH4169 | 8.24 | 770±801150±100 | 1080±801400±100 | 25±318±5 | 30±3 HRC45±3 HRC | - | - | - |
| 銅 Cu | 8.92 | 165- | 240- | 30- | 115 HV- | 365 W/(m·K) | 96% IACS | 1.8 μΩ·cm |
| 銅合金 CuCrZr | 8.92 | ≥330- | ≥250- | ≥20- | -- | - | - | - |
プリント寸法公差基準
≦ 100 mm± 0.2 mm
100 ~ 200 mm± 0.2 %
200 ~ 300 mm± 0.4 ~ 1.0 mm
> 300 mm± 1.0 ~ 5.0 mm
💡 精密嵌合面(例:H7ベアリング穴)の場合は、3Dモデルに加工代を確保し、CNC減材後処理と組み合わせることを推奨します。
[02]プリントリスクと回避策(図解付き)
物理的特性に関連するよくある問題とCAD回避策
リスク #01[ SLM 工程制約 ]
ねじ構造の造形(内外ねじ)
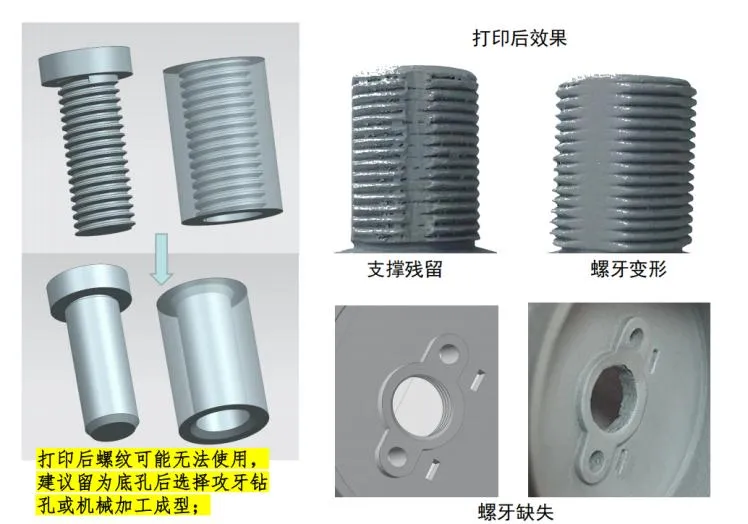
⚠️ 物理的リスク: 造形したねじ山は粉末付着やスラグが発生しやすく、正常にねじ込むことができません。
💡 設計提案: モデルにあらかじめ下穴/下軸を設け、後工程でのタップ加工または CNC 仕上げを推奨します。
リスク #02[ SLM 工程制約 ]
歯車 / 歯形構造
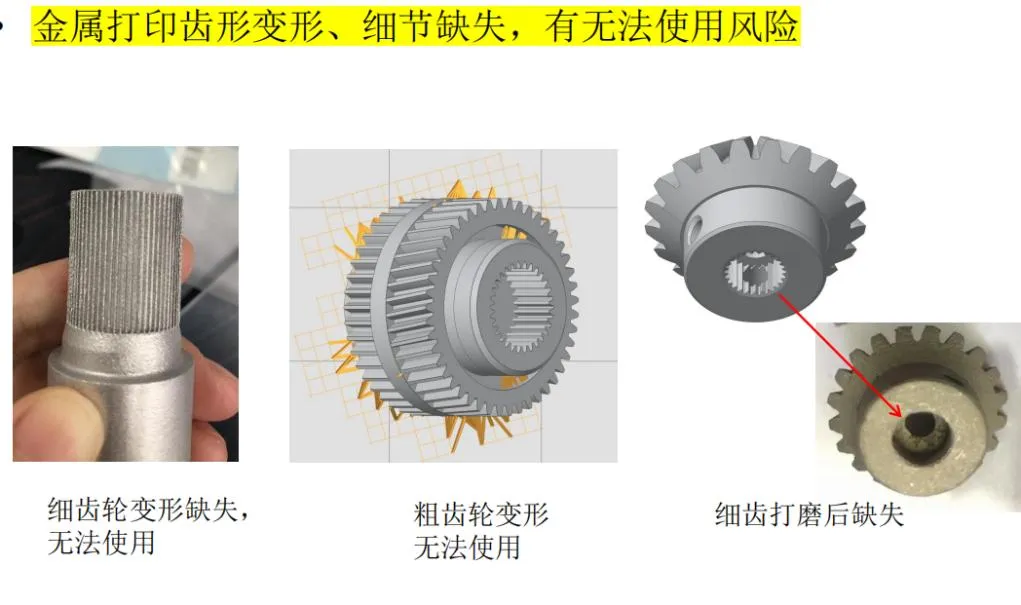
⚠️ 物理的リスク: 歯先が欠けやすく、歯車の噛み合い隙間が不足すると伝動がロックします。
💡 設計提案: 後工程での歯形の CNC 仕上げ、または 3D モデルに十分な噛み合いクリアランスを確保することを推奨します。
リスク #03[ SLM 工程制約 ]
薄肉構造の限界(肉厚 ≤ 0.5mm)
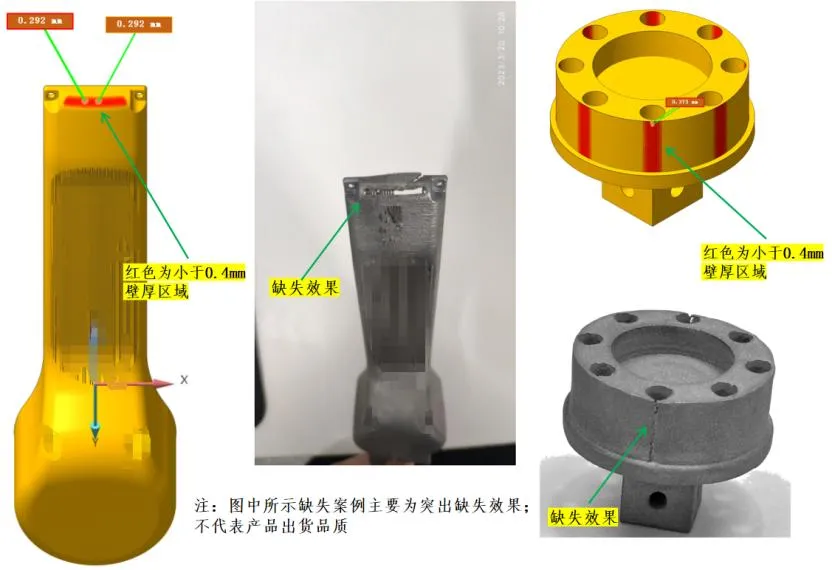
⚠️ 物理的リスク: 造形欠落、割れ、熱応力による反り変形が発生しやすくなります。
💡 設計提案: 非機能部の肉厚は 0.8mm 以上に増やし、構造強度を高めることを推奨します。
リスク #04[ SLM 工程制約 ]
文字・微細形状(特徴サイズ ≤ 0.3mm)
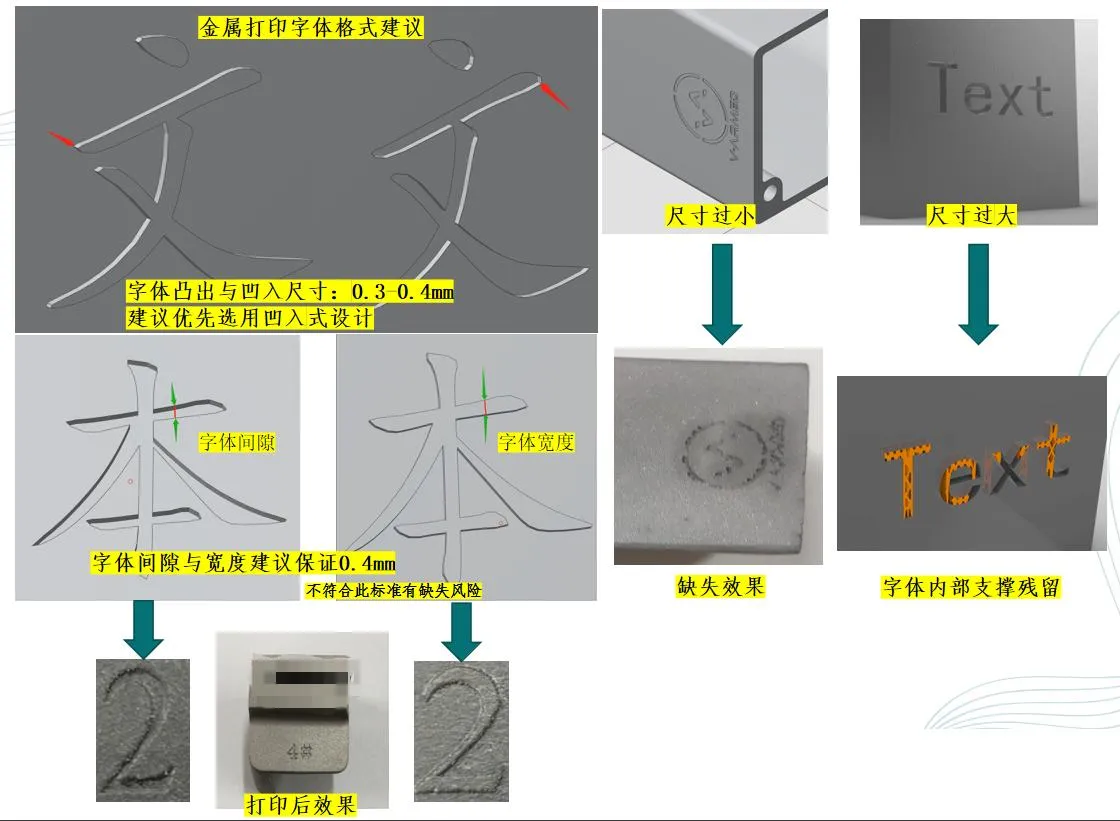
⚠️ 物理的リスク: 線間隔 ≤ 0.4mm の場合、粉末が溜まり解像度が低下します。
💡 設計提案: 文字の彫り込み/浮き出し深さは 0.2〜0.3mm、線幅と間隔は ≥ 0.4mm を推奨します。
リスク #05[ SLM 工程制約 ]
組立品の嵌合クリアランス
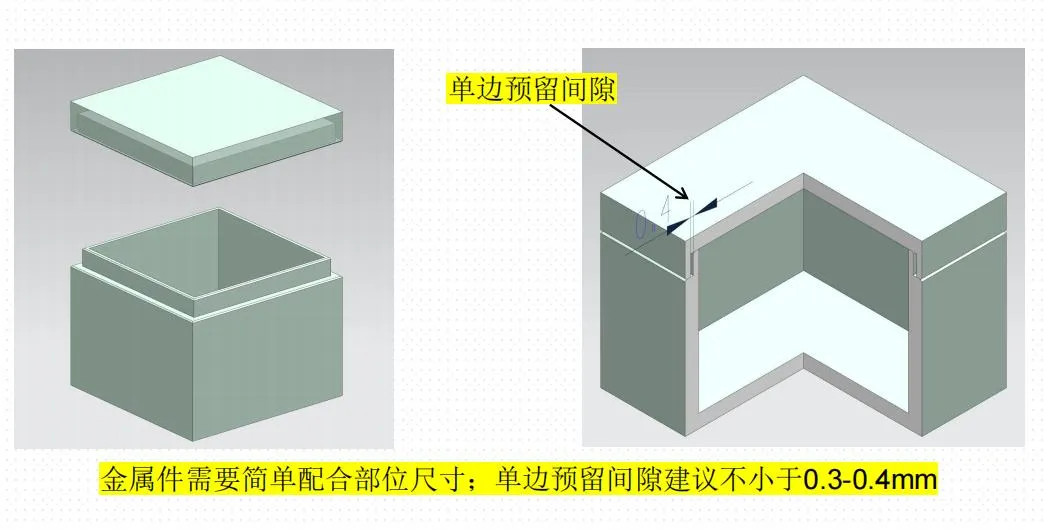
⚠️ 物理的リスク: 金属表面には微小な凹凸や熱変形があり、クリアランスゼロの設計では組立ができません。
💡 設計提案: 嵌合面には片側 0.3〜0.4mm のクリアランスを確保することを推奨します。
リスク #06[ SLM 工程制約 ]
サポート面と下面の粗さ
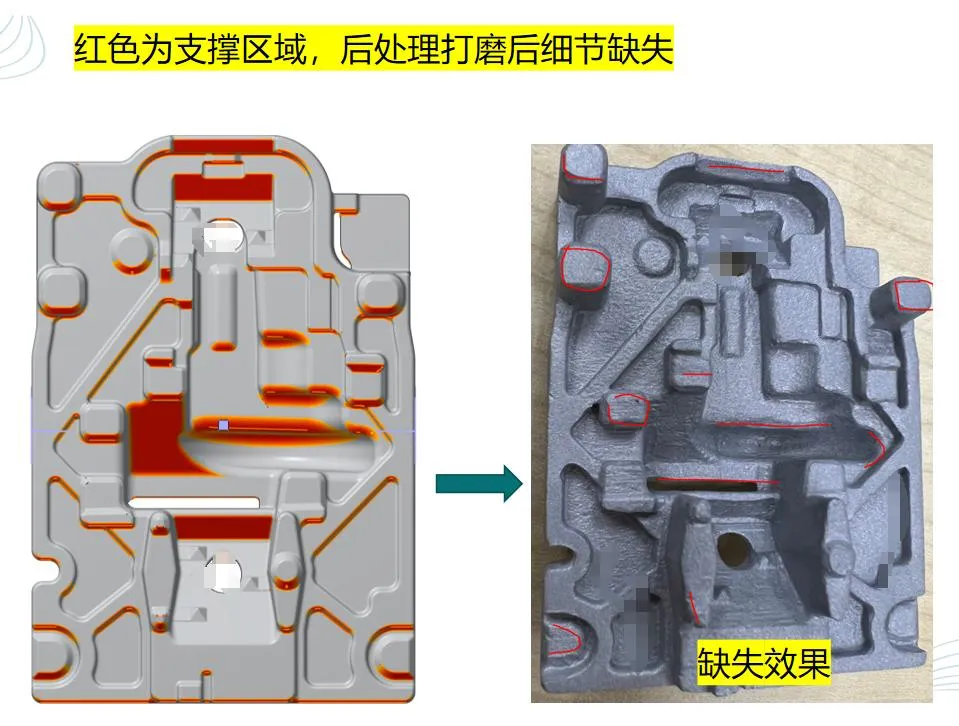
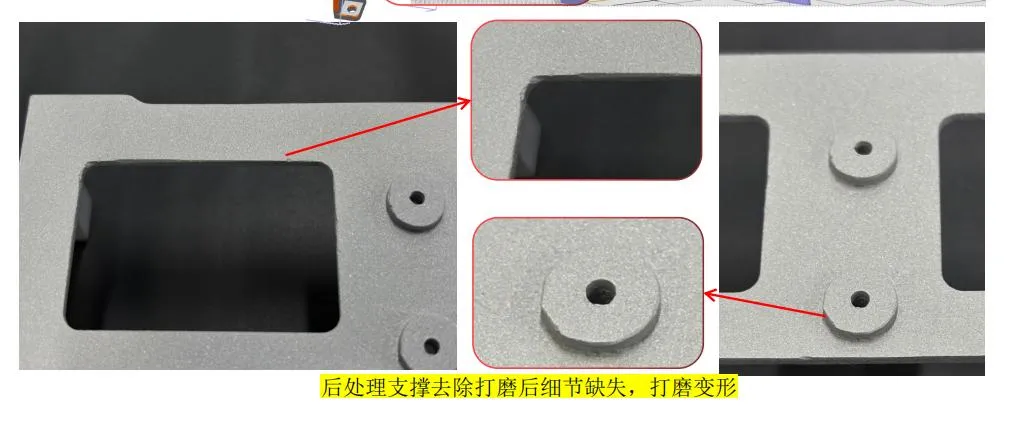
⚠️ 物理的リスク: サポート除去後は跡が残り、下面の粗さは上面より著しく高くなります。
💡 設計提案: 外観が重要な面がある場合は事前にお知らせください。エンジニアリングチームが造形方向とサポートフリー領域を調整します。
リスク #07[ SLM 工程制約 ]
穴の変形と壁面のスラグ付着
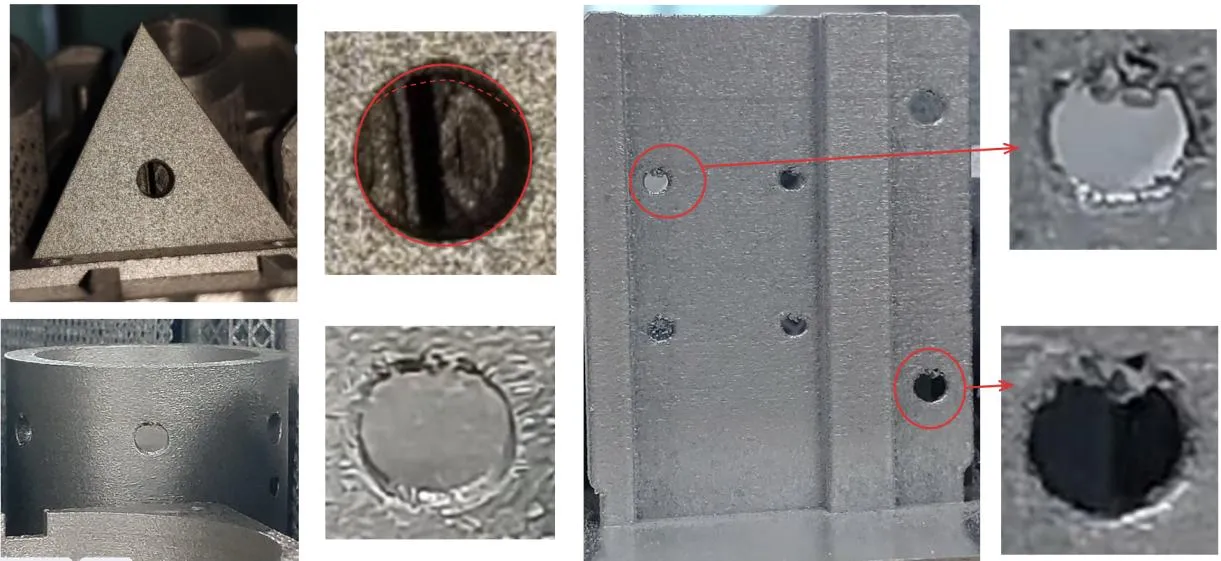
⚠️ 物理的リスク: レーザースキャンと重力の影響で、水平穴の天面が垂れ下がり、真円度が低下します。
💡 設計提案: 高精度な嵌合穴には加工代を確保し、リーマ加工やボーリングで仕上げることを推奨します。
リスク #08[ SLM 工程制約 ]
密閉キャビティ内の粉末残留
⚠️ 物理的リスク: 完全密閉されたキャビティ内の未溶融金属粉末は除去できません。
💡 設計提案: 設計時に粉末排出孔(直径 ≥ 3mm 推奨)を必ず設けてください。
リスク #09[ SLM 工程制約 ]
深溝・内部流路のサポート残留
⚠️ 物理的リスク: 物理的な工具アクセス制限により、深い狭スリットや複雑な流路内のサポートは手動除去できません。
💡 設計提案: セルフサポート形状(角度 > 45°)を採用し、内部サポート構造を可能な限り避けてください。
リスク #10[ SLM 工程制約 ]
エッジの微細形状について
⚠️ 物理的リスク: エッジには微小な凹凸、R 角(R0.05〜R0.1)、微細な粉末付着が生じることがあります。
💡 設計提案: これは金属レーザー焼結の通常の物理現象です。高光沢外観部品は精密研磨後処理をご依頼ください。
[03]積層造形設計ガイドライン (DfAM)
スライス・メルトプール・サポート特性に適合したCAD設計基準
仕様 01. オーバーハングとセルフサポート角度
角度 ≥ 45°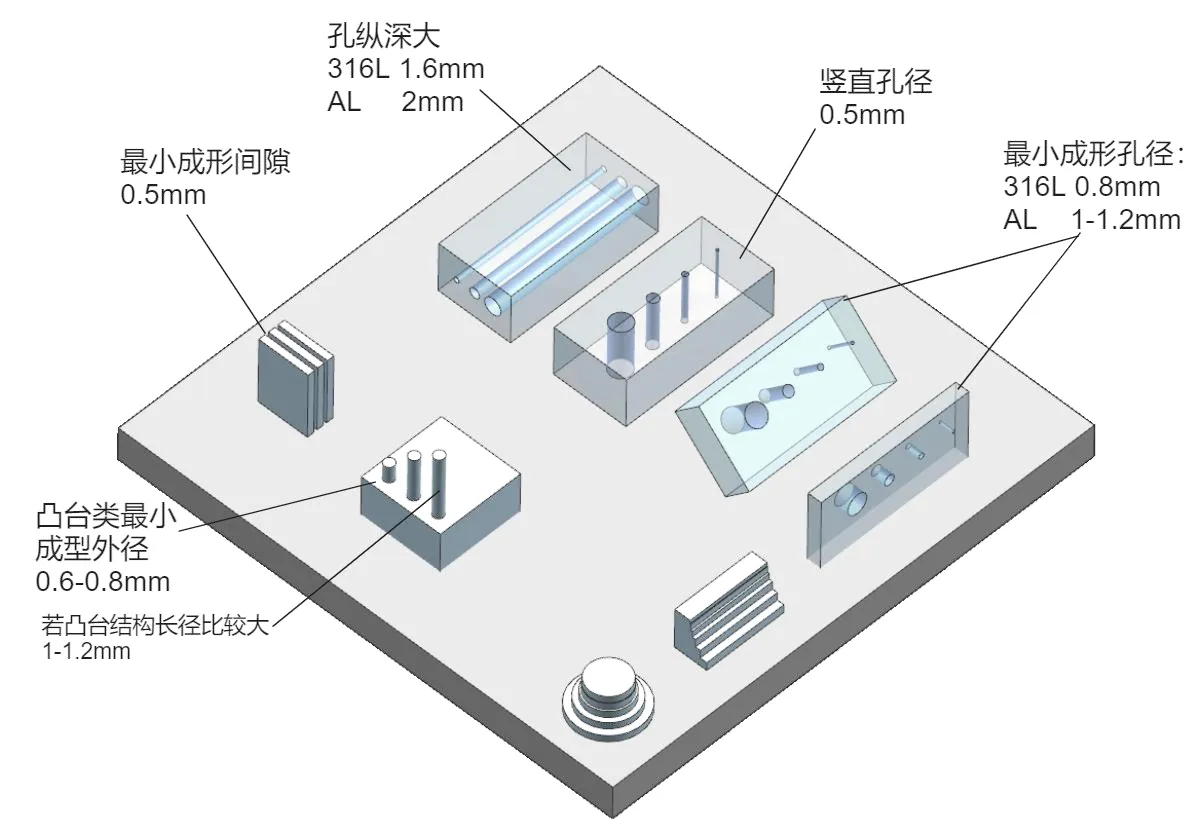
仕様 02. 流路と粉末排出用密閉キャビティ
孔径 ≥ 2.0mm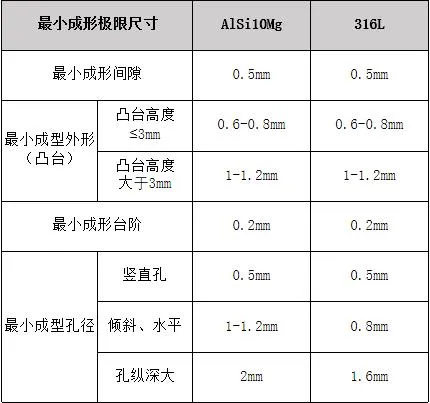
光造形装置
SLA 光造形(高精度)プロセスガイド
SLA 技術は紫外線レーザーを使用して液状フォトポリマー樹脂を層ごとに硬化させ、極めて高い表面光沢と精度を実現します。外観モデル、検証モデル、微細形状部品に最適です。
[01]設備能力と材料力学特性
加工限界、標準公差、材料物性指標
最大造形サイズ(単体)
800 × 800 × 550 mm
標準表面粗さ
Ra 1.6 ~ Ra 3.2
非常に滑らかな表面、手触りが良い
標準納品状態
手動サポート除去 + UV二次硬化
オプション:塗装 / スクリーン印刷 / メッキ / 透明研磨
成形密度
100 %
完全緻密で等方性
材料特性
| 材料名 | 密度 (g/cm³) | 荷重たわみ温度 (°C) | 降伏点 (MPa) | 引張強さ (MPa) | 曲げ強さ (MPa) | 弾性率 (MPa) | 伸び (%) | 硬さ (Shore D) |
|---|---|---|---|---|---|---|---|---|
| ホワイト汎用 ABS 状樹脂 (8000) | 1.15 | 46 | 42 - 48 | 35 | 67 | 2370 - 2650 | 6 - 9 | 79 Shore D |
| 高靭性耐衝撃樹脂 (Somos) | 1.18 | - | 45 - 52 | 38 - 42 | - | - | 18 - 25 | 82 - 86 Shore D |
| 完全透明樹脂 (9400) | 1.12 | - | 38 - 45 | 32 - 36 | - | - | 8 - 12 | 78 - 82 Shore D |
| 耐熱樹脂 | 1.21 | 70 | 55 - 65 | 48 - 55 | - | - | 3 - 6 | 85 - 88 Shore D |
プリント寸法公差基準
≦ 100 mm± 0.1 mm
100 ~ 300 mm± 0.15 %
> 300 mm± 0.2 ~ 0.5 mm
💡 精密嵌合面(例:H7ベアリング穴)の場合は、3Dモデルに加工代を確保し、CNC減材後処理と組み合わせることを推奨します。
[02]プリントリスクと回避策(図解付き)
物理的特性に関連するよくある問題とCAD回避策
リスク #01[ SLA 工程制約 ]
大型薄板の反りリスク
⚠️ 物理的リスク: 大面積の平坦な薄板は UV 硬化収縮時に反りが発生しやすくなります。
💡 設計提案: 補強リブの追加、または肉厚を 1.2mm 以上に保つことを推奨します。
リスク #02[ SLA 工程制約 ]
盲穴・内部ポケットの液溜まり
⚠️ 物理的リスク: 盲穴や内部ポケットに未硬化の樹脂液が閉じ込められる可能性があります。
💡 設計提案: 非外観面に直径 1.5mm 以上の排水孔を必ず設けてください。
[03]積層造形設計ガイドライン (DfAM)
スライス・メルトプール・サポート特性に適合したCAD設計基準
仕様 01. オーバーハング構造とサポート配置
角度 ≥ 30°選択的レーザー焼結
SLS ナイロン選択的レーザー焼結 プロセスガイド
SLS 技術は CO₂ レーザーを使用してナイロン粉末を焼結し、造形します。物理的サポート構造が不要で、優れた機械的靭性と耐久性を持ち、小ロット機能部品に最適です。
[01]設備能力と材料力学特性
加工限界、標準公差、材料物性指標
最大造形サイズ(単体)
380 × 380 ± 500 mm
標準表面粗さ
Ra 6.3 ~ Ra 8.0
わずかに粉っぽい質感
標準納品状態
サンドブラスト + バレル研磨
オプション:染色(黒/赤/青/緑)
成形密度
≥ 98 %
優れた靭性と耐衝撃性
材料特性
| 材料名 | 密度 (g/cm³) | 荷重たわみ温度 (°C) | 降伏点 (MPa) | 引張強さ (MPa) | 曲げ強さ (MPa) | 引張弾性率 (MPa) | 曲げ弾性率 (MPa) | 伸び (%) | 硬さ | ノッチ付きアイゾット衝撃強さ (kJ/m²) |
|---|---|---|---|---|---|---|---|---|---|---|
| PA12 ホワイトナイロン | 0.95 | 126 | 48 - 54 | 32 | 71 | - | 2241 | 5 - 8 | 75 Shore D | 29 |
| ガラス繊維強化ナイロン(PA12 GF30) | 1.26 | 160 | 65 - 75 | 44 | 68 | 3500 - 7800 | 2415 | 5 | 82 Shore D | 4.13 |
| TPU フレキシブルエラストマー | 1.10 | - | 15 - 25 | N/A | - | - | - | 250 - 350 | 85 - 90 Shore A | - |
プリント寸法公差基準
≦ 100 mm± 0.3 mm
100 ~ 300 mm± 0.3 %
> 300 mm± 0.5 ~ 1.5 mm
💡 精密嵌合面(例:H7ベアリング穴)の場合は、3Dモデルに加工代を確保し、CNC減材後処理と組み合わせることを推奨します。
[02]プリントリスクと回避策(図解付き)
物理的特性に関連するよくある問題とCAD回避策
リスク #01[ SLS 工程制約 ]
密閉形状内の粉末除去
⚠️ 物理的リスク: 完全密閉された中空球体や湾曲流路内のナイロン粉末は手動で除去できません。
💡 設計提案: 粉末排出孔(直径 ≥ 4.0mm 推奨)を必ず設けてください。
リスク #02[ SLS 工程制約 ]
大平面の熱収縮による反り
⚠️ 物理的リスク: ナイロンは冷却結晶化時に大きな収縮が生じ、長尺平面は反りやすくなります。
💡 設計提案: 補強リブの追加、または肉厚変化を 30% 以内に抑えることを推奨します。
[03]積層造形設計ガイドライン (DfAM)
スライス・メルトプール・サポート特性に適合したCAD設計基準
仕様 01. セルフサポート形状とクリアランス設計
クリアランス ≥ 0.5mm