Guía del proceso de fusión selectiva por láser (SLM) de metales
La tecnología SLM utiliza un láser de alta potencia para fundir polvo metálico en piezas de alta densidad. Para garantizar el éxito de la fabricación y la entrega a tiempo, evalúe las siguientes características físicas y directrices de diseño antes de realizar su pedido.
[01]Capacidades del equipo y propiedades mecánicas de los materiales
Límites de fabricación, tolerancias estándar e indicadores de propiedades físicas de los materiales
Propiedades del material
| Material | Densidad (g/cm³) | Límite elástico (MPa) | Resistencia a la tracción (MPa) | Alargamiento (%) | Dureza | Conductividad térmica | Conductividad eléctrica | Resistividad eléctrica |
|---|---|---|---|---|---|---|---|---|
| Acero inoxidable 316L | 7.8 | 510±100520±100 | 700±100720±50 | 35±1032±10 | 93±3 HRB90±5 HRB | - | - | - |
| Aluminio AlSi10Mg | 2.7 | 240±50210±50 | 440±50320±50 | 6±38±3 | 69±3 HRB63±3 HRB | - | - | - |
| Aluminio 6061 | 2.7 | 202±40250±20 | 260±40300±20 | 14±510±5 | 90±10 HRB120±30 HRB | - | - | - |
| Acero de endurecimiento por precipitación 17-4PH | 7.8 | 560±1001100±100 | 900±1001300±100 | ≤21≤12.5 | 94±3 HRB41±3 HRC | - | - | - |
| Aleación de titanio TC4 (Ti6Al4V) | 4.5 | 1050±50950±50 | 1230±501015±50 | 7±313±3 | 38±2 HRC35±2 HRC | - | - | - |
| Titanio puro TA1 | 4.51 | ≥250950±50 | ≥3501015±50 | ≥3013±3 | 38±2 HRC35±2 HRC | - | - | - |
| Acero para herramientas 1.2709/18Ni300/MS1 | 8 | 1050±100≥1862 | 1200±100≥1930 | 12±44±2 | 33-39 HRC48-56 HRC | - | - | - |
| Superaleación Inconel 718/GH4169 | 8.24 | 770±801150±100 | 1080±801400±100 | 25±318±5 | 30±3 HRC45±3 HRC | - | - | - |
| Cobre Cu | 8.92 | 165- | 240- | 30- | 115 HV- | 365 W/(m·K) | 96% IACS | 1.8 μΩ·cm |
| Aleación de cobre CuCrZr | 8.92 | ≥330- | ≥250- | ≥20- | -- | - | - | - |
Normas de tolerancia dimensional de impresión
[02]Riesgos de impresión y estrategias de mitigación (con imágenes)
Problemas físicos comunes y soluciones de mitigación por CAD
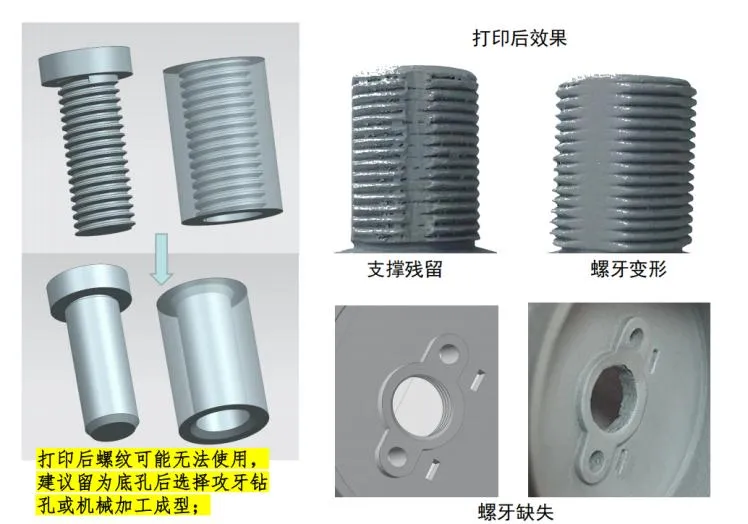
Impresión de estructuras roscadas (roscas internas y externas)
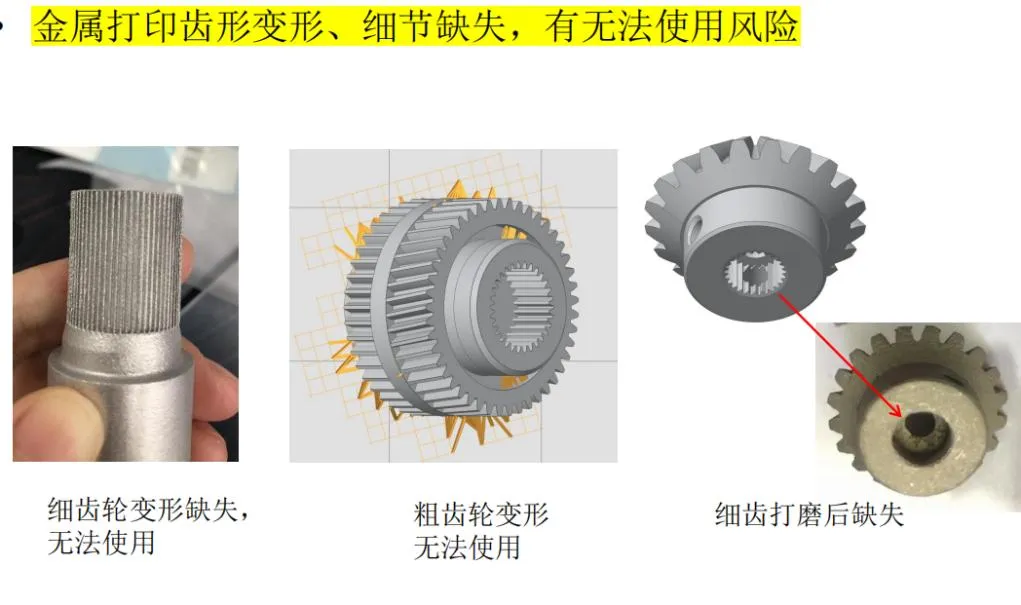
Estructuras de engranajes / dientes
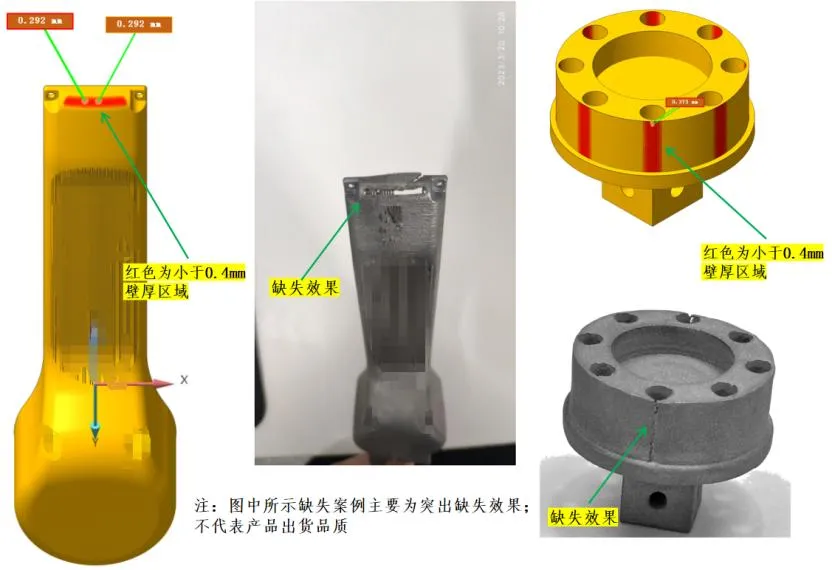
Límites de paredes delgadas (espesor ≤ 0,5 mm)
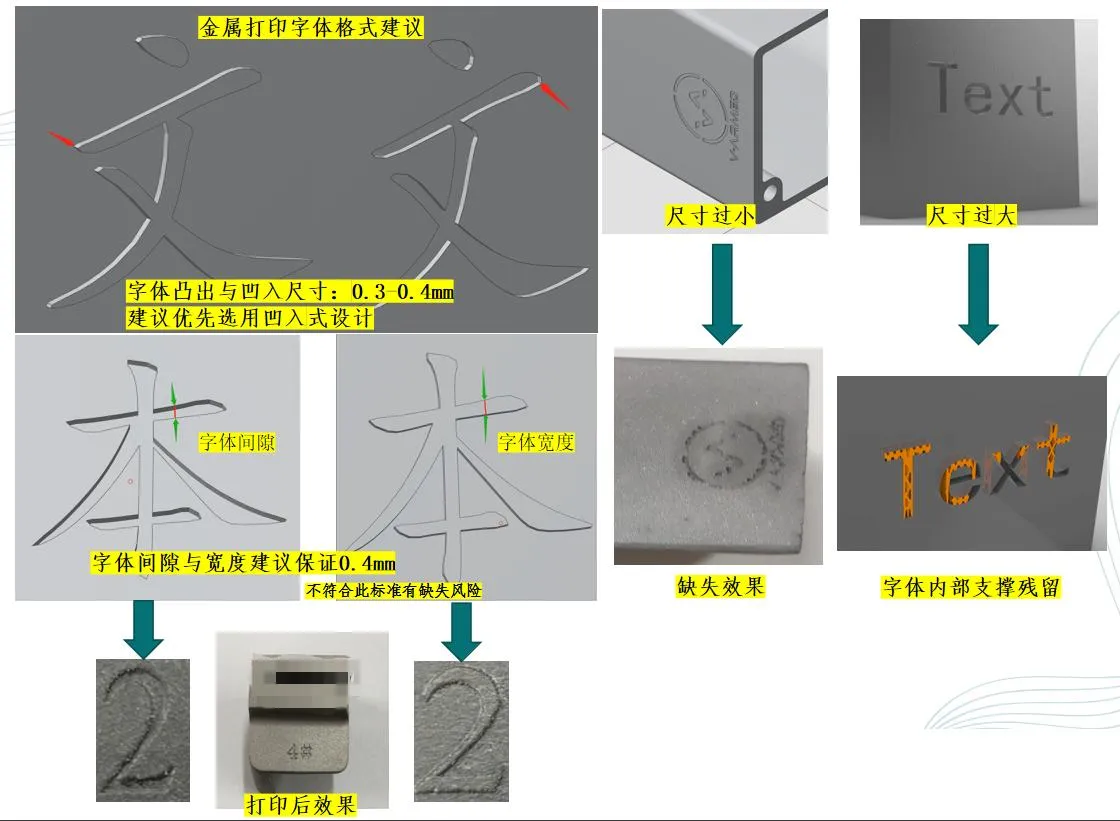
Textos y detalles finos (tamaño de detalle ≤ 0,3 mm)
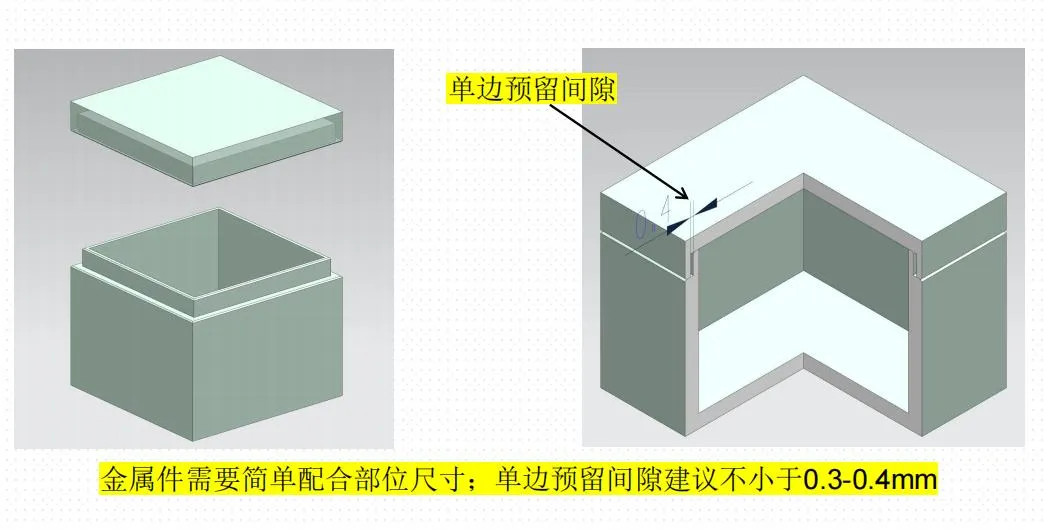
Holgura de ajuste para ensamblajes
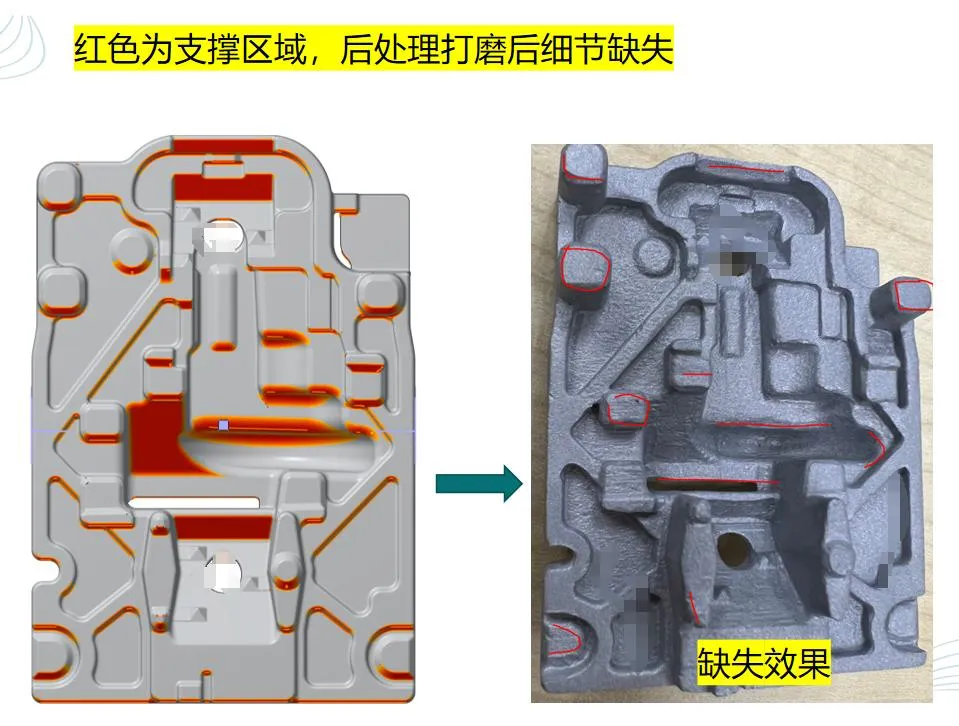
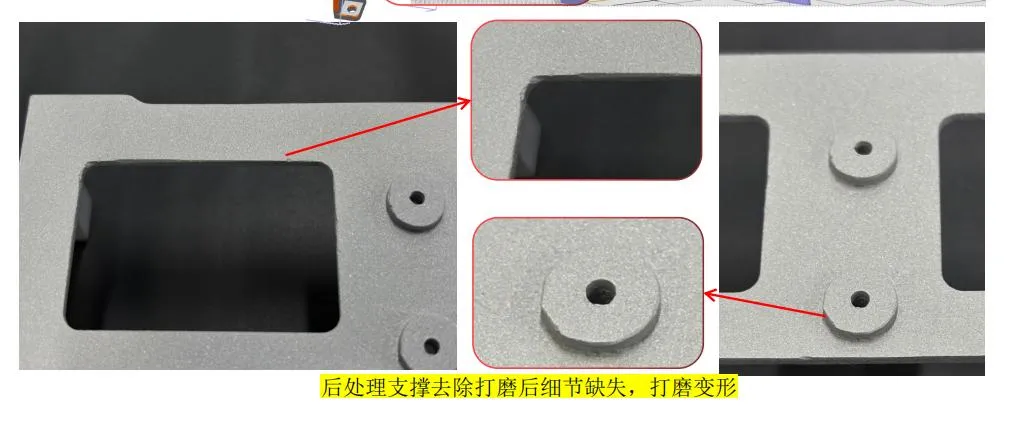
Superficies de soporte y rugosidad de la superficie inferior
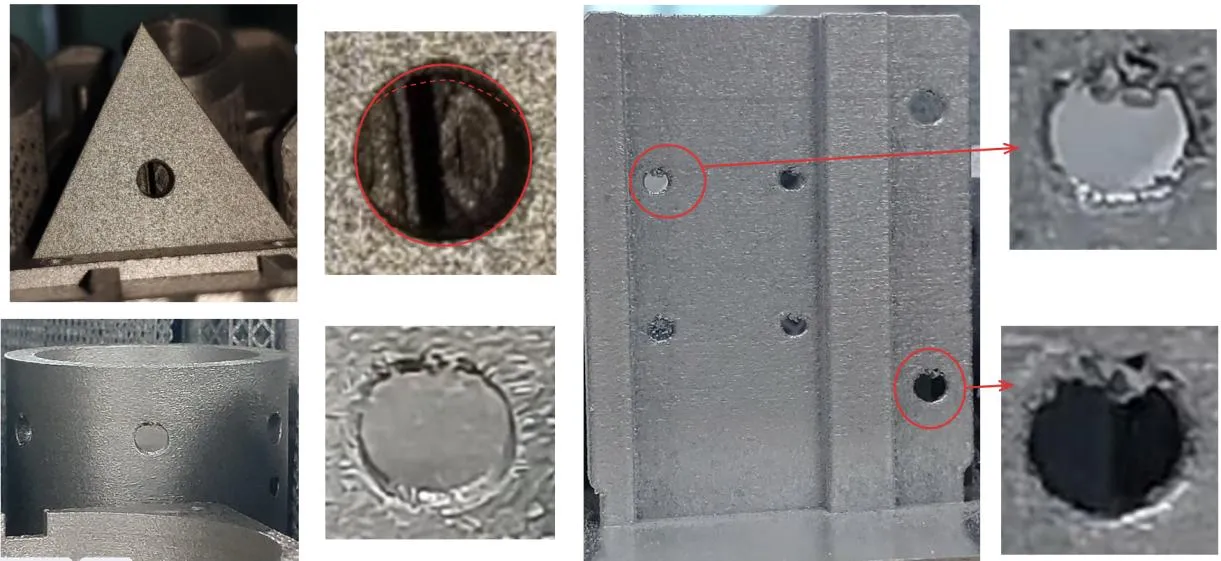
Deformación de agujeros y escoria en las paredes
Residuos de polvo en cavidades cerradas
Residuos de soporte en ranuras profundas / canales internos
Notas sobre la microestructura de bordes
[03]Guía de diseño para fabricación aditiva (DfAM)
Normas de diseño CAD alineadas con las características de corte y soporte del baño de fusión
Especificación 01. Ángulos en voladizo y autosoporte
Ángulo ≥ 45°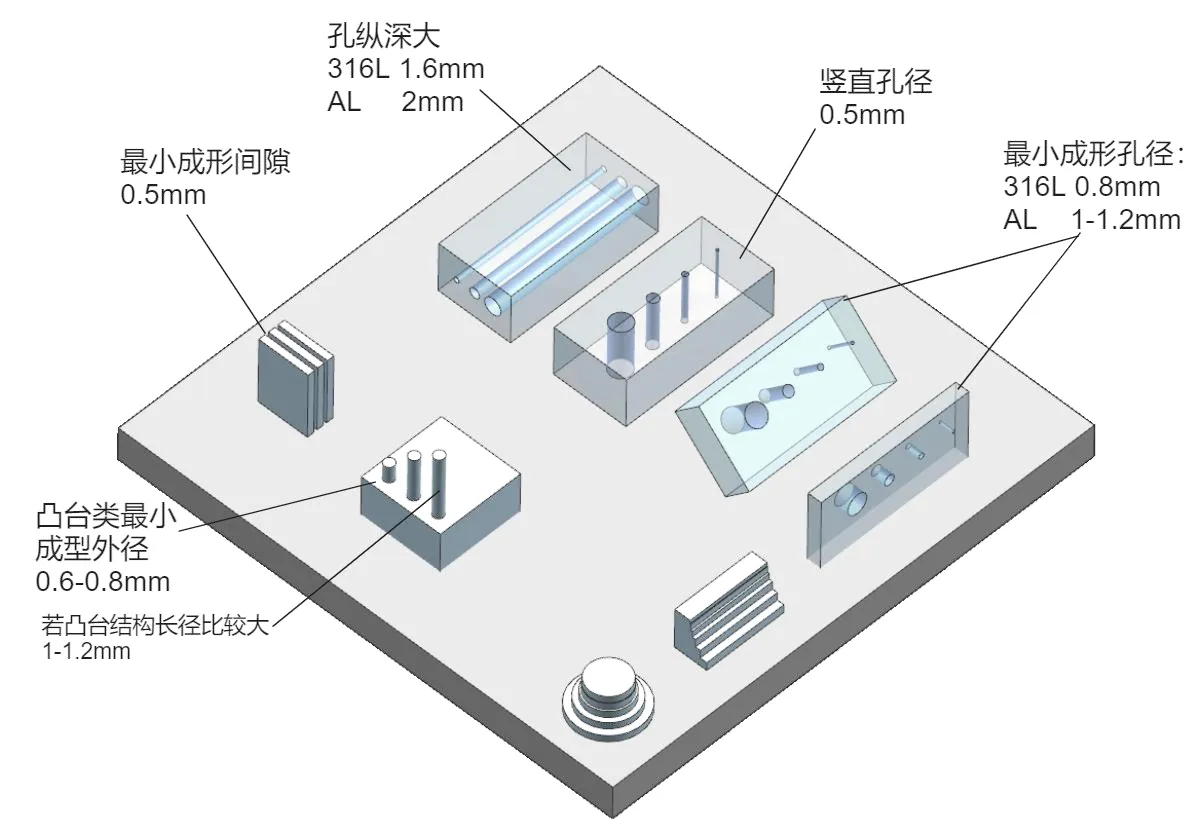
Especificación 02. Canales y cavidades cerradas con salida de polvo
Diámetro del orificio ≥ 2,0 mm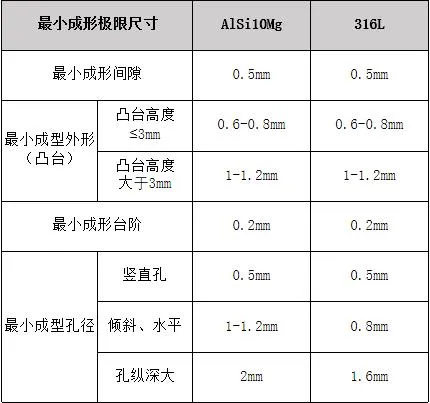
Guía del proceso SLA (alta precisión)
La tecnología SLA utiliza un láser UV para curar capa por capa la resina fotopolímera líquida, logrando un acabado superficial y una precisión extremadamente altos. Ideal para prototipos estéticos, modelos de validación y piezas con detalles finos.
[01]Capacidades del equipo y propiedades mecánicas de los materiales
Límites de fabricación, tolerancias estándar e indicadores de propiedades físicas de los materiales
Propiedades del material
| Material | Densidad (g/cm³) | Temperatura de deflexión térmica (°C) | Límite elástico (MPa) | Resistencia a la tracción (MPa) | Resistencia a la flexión (MPa) | Módulo elástico (MPa) | Alargamiento (%) | Dureza (Shore D) |
|---|---|---|---|---|---|---|---|---|
| Resina blanca universal tipo ABS (8000) | 1.15 | 46 | 42 - 48 | 35 | 67 | 2370 - 2650 | 6 - 9 | 79 Shore D |
| Resina de alta tenacidad resistente a impactos (Somos) | 1.18 | - | 45 - 52 | 38 - 42 | - | - | 18 - 25 | 82 - 86 Shore D |
| Resina completamente transparente (9400) | 1.12 | - | 38 - 45 | 32 - 36 | - | - | 8 - 12 | 78 - 82 Shore D |
| Resina de alta temperatura | 1.21 | 70 | 55 - 65 | 48 - 55 | - | - | 3 - 6 | 85 - 88 Shore D |
Normas de tolerancia dimensional de impresión
[02]Riesgos de impresión y estrategias de mitigación (con imágenes)
Problemas físicos comunes y soluciones de mitigación por CAD
Riesgo de alabeo en placas delgadas grandes
Acumulación de líquido en agujeros ciegos / cavidades
[03]Guía de diseño para fabricación aditiva (DfAM)
Normas de diseño CAD alineadas con las características de corte y soporte del baño de fusión
Especificación 01. Estructuras en voladizo y colocación de soportes
Ángulo ≥ 30°Guía del sinterizado selectivo por láser de nailon SLS
La tecnología SLS sinteriza polvo de nailon mediante un láser CO₂. No requiere estructuras de soporte físicas, ofrece excelente tenacidad mecánica y durabilidad, y es la elección preferida para piezas funcionales de lotes pequeños.
[01]Capacidades del equipo y propiedades mecánicas de los materiales
Límites de fabricación, tolerancias estándar e indicadores de propiedades físicas de los materiales
Propiedades del material
| Material | Densidad (g/cm³) | Temperatura de deflexión térmica (°C) | Límite elástico (MPa) | Resistencia a la tracción (MPa) | Resistencia a la flexión (MPa) | Módulo de tracción (MPa) | Módulo de flexión (MPa) | Alargamiento (%) | Dureza | Impacto Izod con entalla (kJ/m²) |
|---|---|---|---|---|---|---|---|---|---|---|
| Nailon blanco PA12 | 0.95 | 126 | 48 - 54 | 32 | 71 | - | 2241 | 5 - 8 | 75 Shore D | 29 |
| Nailon reforzado con fibra de vidrio (PA12 GF30) | 1.26 | 160 | 65 - 75 | 44 | 68 | 3500 - 7800 | 2415 | 5 | 82 Shore D | 4.13 |
| Elastómero flexible TPU | 1.10 | - | 15 - 25 | N/A | - | - | - | 250 - 350 | 85 - 90 Shore A | - |
Normas de tolerancia dimensional de impresión
[02]Riesgos de impresión y estrategias de mitigación (con imágenes)
Problemas físicos comunes y soluciones de mitigación por CAD
Eliminación de polvo en cavidades sin soporte
Alabeo en superficies planas grandes
[03]Guía de diseño para fabricación aditiva (DfAM)
Normas de diseño CAD alineadas con las características de corte y soporte del baño de fusión
Especificación 01. Geometría autoportante y diseño de holguras
Holgura ≥ 0,5 mm